Konveyör sistemleri, modern üretim ve lojistiğin dolaşım sistemini oluşturur. Otomotiv parçalarının montaj istasyonları arasında taşınmasından, paketlenmiş gıdaların üretim hattı boyunca taşınmasına veya paketlerin dağıtım merkezi üzerinden taşınmasına kadar, konveyörler yüksek çevrim sayıları, sık başlatma ve durdurmalar, değişken yükler ve planlanmamış arıza sürelerini en aza indirme baskısının birleştiği koşullar altında sürekli olarak çalışır. Planlanmamış bakım nedeniyle bir konveyörün durdurulduğu her dakika, nadiren geri kazanılan kayıp verimlilik anlamına gelir.
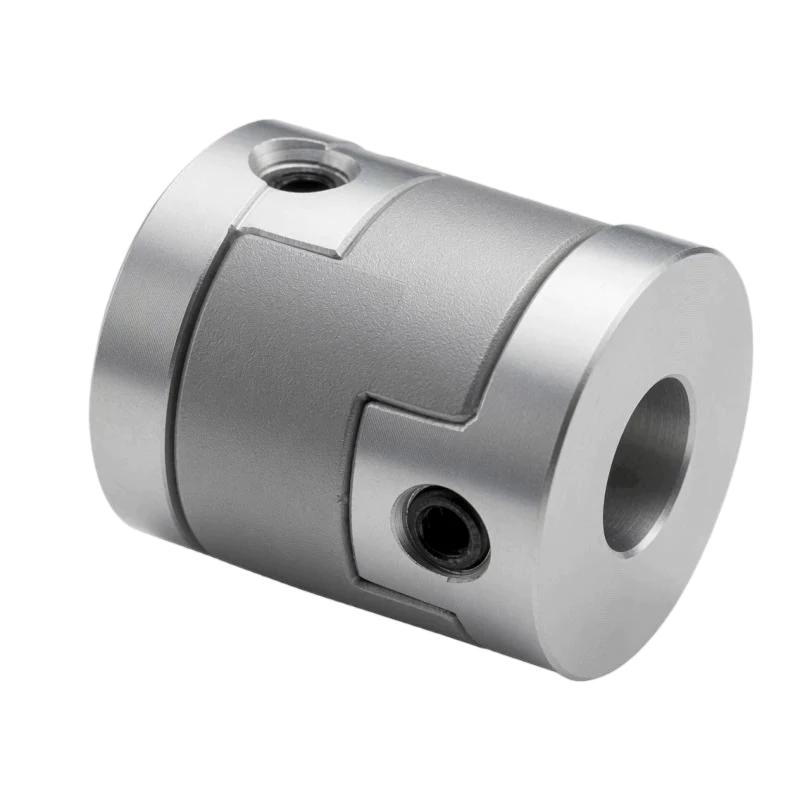
Konveyör tahrik sistemlerindeki kaplinler, her motor-tahrik mili bağlantısında bu zorlu ortama maruz kalır ve kaplin tasarımı, hem tahrik sisteminin güvenilirliğini hem de bakım gerektiğinde tekrar hizmete alınabilme hızını doğrudan etkiler. Oldham bağlantısı Bu ürün, her iki endişeyi de gideriyor: sıfır taşıma yükü hizalama hatası giderme özelliği, tahrik bileşenlerinin ömrünü uzatıyor ve beş dakikalık disk değişimi, planlı ve plansız bakım kesintilerini en aza indiriyor. Bu makale, Oldham kaplinlerinin konveyör sistemlerinde nerede ve nasıl kullanıldığını ve üretim hattı hizmeti için nasıl doğru şekilde belirtileceğini inceliyor.
Konveyör Tahrik Ortamı: Onu Zorlu Kılan Unsurlar
Konveyör tahrik sistemleri, kaplin seçimini basit bir kararlı durum güç aktarım hesaplamasının önerdiğinden daha zorlu hale getiren çeşitli ortak özelliklere sahiptir.
Sık sık başlatma-durdurma döngüleri: Birçok konveyör tahrik sistemi – özellikle montaj hatlarındaki indeksleme konveyörleri, paketleme hatlarındaki biriktirme konveyörleri ve üretim otomasyonundaki kaçış mekanizmaları – vardiya başına yüzlerce veya binlerce kez çalıştırılıp durdurulur. Her çalıştırma, kaplini, sabit çalışma torkunun 2 ila 4 katı olabilen geçici bir tork tepe noktasına maruz bırakır. Bu uygulamalardaki kaplinler, yalnızca çalışma torkuna değil, çalıştırma torkuna göre de boyutlandırılmalıdır.
Değişken yük profilleri: Konveyör yükleri, ürünün konveyöre girip çıkması, birikim bölgelerinin dolması ve boşalması ve ürün sıkışmaları nedeniyle sürekli olarak değişir. Bağlantı elemanları, senkronize çok eksenli konveyör sistemlerinde konumlandırma hatalarına yol açacak boşluk oluşmadan bu yük değişimini yönetebilmelidir.
Çevresel maruziyet: Gıda üretim konveyörleri, her üretim vardiya değişiminde güçlü dezenfektan kimyasallarla yıkanır. Otomotiv konveyörleri, kesme sıvısı buharı, metal talaşı ve sıcaklık değişimlerinin olduğu ortamlarda çalışır. Dağıtım merkezi konveyörleri tozlu, yoğun trafiğe sahip alanlarda çalışır. Her ortam, bağlantı diski ve göbek malzemeleri için özel malzeme uyumluluğu gereksinimleri sunar.
Çerçeve sapmasından kaynaklanan yanal hizalama bozukluğu: Uzun konveyör çerçeveleri yük altında esner ve zamanla destekleri üzerinde oturur. Konveyör çerçevesinin bir ucundaki motor montaj pozisyonu, boş bir konveyöre kıyasla tam ürün yükü altında çerçeve esnedikçe, tahrik mili pozisyonuna göre 0,2 ila 0,5 mm kadar kayabilir. Bu dinamik sapma aralığını karşılayamayan bir kaplin, üretim döngüsü boyunca motora ve tahrik mili yataklarına değişen radyal kuvvetler iletecektir.
Motor-Tahrik Mili Bağlantıları: Başlıca Uygulama Alanları
Konveyör sistemlerinde en yaygın Oldham kaplin uygulaması, dişli motor veya servo motor çıkış mili ile konveyörün tahrik mili veya tambur mili arasındaki doğrudan bağlantıdır. Bu konumda, kaplin, motor ve mil eksenleri arasındaki yanal sapmayı telafi ederken, tahrik torkunun tamamını iletmelidir; bu sapma, çerçeve, motor montaj plakası ve yatak yuvalarındaki üretim toleransı birikiminden kaynaklanır ve yukarıda açıklanan termal ve mekanik sapmalarla birleşir.
Servo tahrikli indeksleme konveyörlerinde — konveyörün belirli bir mesafeyi kat edip durduğu ve bu döngünün saatte yüzlerce kez tekrarlandığı durumlarda — Oldham kaplininin sıfır boşluk özelliği kritik öneme sahiptir. Motor-tahrik mili kaplinindeki boşluk, ürünün durma noktasında konumlandırma hatası olarak ortaya çıkar: servo doğru sayıda enkoder sayımı komutu verir, ancak konveyörün gerçek konumu kaplin boşluğu miktarı kadar geride kalır. Konveyör konumunun, robotun veya fikstürün ürüne göre konumunu belirlediği senkronize bir montaj hattında, bu hata doğrudan montaj kalitesini etkiler.
Frekans invertörleri ile kontrol edilen değişken hızlı konveyörlerde (motorun değişken hızda çalıştığı ancak kapalı döngü konum geri beslemesi olmadığı durumlarda) sıfır boşluk daha az kritiktir. Bununla birlikte, yatak yükü azaltma avantajı da aynı şekilde geçerlidir: motor ve dişli kutusu yatakları üzerindeki radyal kuvveti azaltan herhangi bir kaplin, bu bileşenlerin bakım aralığını uzatır; bunlar genellikle bir konveyör tahrik sisteminde değiştirilmesi en maliyetli ve zaman alıcı parçalardır.
Konveyör Konum Sistemlerinde Enkoder Bağlantıları
Modern konveyör sistemlerinde konum takibi, hız senkronizasyonu veya kapalı devre gerilim kontrolü için giderek daha fazla enkoder geri beslemesi kullanılmaktadır. Enkoder tipik olarak tahrik miline veya motor miline monte edilir ve temiz konum verisi sağlamak için sıfır boşluklu olması gereken bir kaplin aracılığıyla bağlanır.
Gıda ve ilaç taşıma sistemlerinde, enkoder kaplini genellikle paslanmaz çelik göbekli ve PEEK diskli minyatür bir Oldham kaplinidir. Bu kaplin, yıkamaya dayanıklılık, hijyenik tasarım uyumluluğu ve değişken frekanslı sürücü tarafından üretilen şaft akımlarından enkoder elektroniğini koruyan elektriksel izolasyon özelliği nedeniyle tercih edilir.
Otomotiv ve genel endüstriyel konveyörlerde, asetal diskli standart alüminyum göbekli Oldham kaplinler, enkoder bağlantı işlevini yerine getirir. Minyatür boyutu (tipik olarak 16 ila 25 mm dış çap), kaplin ataletini enkoderin iç ataletine göre ihmal edilebilir düzeyde tutarak, konum geri bildirim sinyalinin tam çözünürlüğünü ve bant genişliğini korur.
Yiyecek ve İçecek Konveyör Uygulamaları
Yiyecek ve içecek üretim konveyörleri, en zorlu gereksinim kombinasyonunu sunar: yüksek çevrim hızları, sık yıkama, katı hijyenik tasarım gereksinimleri ve kısa üretim molaları sırasında hızlı bakım ihtiyacı. Bu ortam için belirtilen Oldham kaplinleri tipik olarak şunları bir araya getirir:
- 316L paslanmaz çelik göbekler — Sodyum hipoklorit, kuaterner amonyum bileşikleri, perasetik asit ve diğer gıda endüstrisi dezenfektanlarının varlığında korozyona dayanıklıdır.
- FDA uyumlu asetal veya UHMW-PE diskler — Gıda ile tesadüfi temas için onaylanmış ve düşük partikül oluşumu özelliği iyi belgelenmiş malzemeler.
- Kelepçe tipi delikler — Mil yüzeyiyle doğrudan temas eden dişli bağlantı elemanı bulunmaması, bağlantı elemanı arayüzlerinde korozyon riskini azaltır.
- Pürüzsüz dış hatlar — Açıkta kalan yüzeylerde ürün kalıntısı veya temizleme solüsyonunun birikmesine neden olabilecek girinti, diş veya çatlak bulunmamalıdır.
Göbekleri şaftlardan çıkarmadan beş dakika içinde tamamlanabilen disk değiştirme işlemi, özellikle vardiyalar arasındaki planlı bakım süresinin 30 ila 60 dakika olabileceği gıda üretim ortamlarında son derece değerlidir. Disk değişimi için tahrik milinin çıkarılmasını veya milin yeniden hizalanmasını gerektiren bir kaplin bu süre içinde onarılamaz; ancak Oldham kaplini onarılabilir.
Konveyör Tahrik Sistemleri için Oldham Kaplinlerinin Boyutlandırılması
Konveyör kaplin seçimi, diğer uygulamalarda olduğu gibi aynı sırayı izler; ancak konveyörün çalışma özelliklerine yönelik iki özel ayarlama yapılır:
Ölçü belirlemede çalışma torkunu değil, başlangıç torkunu esas alın: Doğrudan hat bağlantılı motor çalıştırmaları, motorun nominal sürekli torkunun 2 ila 4 katı arasında tepe torkları üretir. İnverter tahrikli çalıştırmalar daha yumuşaktır, ancak yine de hızlanma sırasında sürekli torkun 1,5 ila 2 katı arasında geçici tepe değerleri üretir. Kaplin, bu tepe değerlerini uygun servis faktörüyle birlikte karşılayacak şekilde boyutlandırılmalıdır. 1,5 kW'lık bir motorla saatte 200 çalıştırma döngüsüne sahip bir indeksleme konveyörü için tasarım torku esası, motorun nominal sürekli torku değil, hızlanma sırasındaki tepe torku olmalıdır.
Hizalama hatası bütçesinde dinamik çerçeve sapmasını hesaba katın: Yanal hizalama sapmasını yalnızca boş konveyörle kurulum sırasında değil, tam yük koşulları altında ölçün. Devreye almadan önce tam yük ölçümü mümkün değilse, yük altındaki sapma payı olarak boş konveyörde ölçülen sapmaya 0,2 ila 0,3 mm ekleyin. Bu tam yük tahmini sapmasının, kaplinin maksimum nominal sapmasının 'ından fazla olmamasına dikkat ederek kaplini seçin.
| Konveyör Tipi | Tipik Motor Gücü | Önerilen Servis Faktörü | Merkez Malzemesi | Disk Malzemesi |
|---|---|---|---|---|
| Servo indeksleme konveyörü | 0,2–2,0 kW | 2,5–3,0 | Alüminyum | Asetal |
| Gıda üretim bantlı konveyörü | 0,5–7,5 kW | 2.0–2.5 | 316L Paslanmaz Çelik | FDA Asetal / UHMW-PE |
| Otomotiv montaj konveyörü | 1,5–15 kW | 2,5–3,5 | Alüminyum | Asetal / PA66-GF |
| Paket/lojistik tasnifi | 0,5–4,0 kW | 2.0–2.5 | Alüminyum | Asetal |
| İlaç üretim tesisi temiz oda konveyörü | 0,1–1,5 kW | 2.0 | 316L Paslanmaz Çelik | PEEK |
Oldham Konveyör Bağlantı Elemanları için Bakım Planlaması
Günde bir veya iki vardiya çalışan üretim hattı konveyörleri için, disk muayenesi her planlı bakım durdurmasında (uygulama yoğunluğuna bağlı olarak genellikle aylık veya üç aylık) yer almalıdır. Muayene iki dakika sürer: göbekleri gevşetin, ayırın, disk çıkıntı yüzeylerini görsel olarak kontrol edin, tekrar birleştirin. Disk değiştirme kiti (yeni disk, tork anahtarı ayar kartı ve kurulum notları) makinede veya yakındaki bir bakım deposunda bulundurulmalıdır, böylece parça beklemeden aynı durdurma sırasında değiştirme işlemi tamamlanabilir.
Vardiya değişimlerinde yıkanan gıda üretim konveyörleri için, yıkama işlemine görsel bir bağlantı kontrolü ekleyin. Her yıkamadan sonra, diskin gözle görülür şekilde çatlamadığını, göbek bağlantı elemanlarının sağlam olduğunu ve aşınmayı hızlandırabilecek herhangi bir ürün kalıntısının göbek-disk arayüzünde birikmediğini kontrol edin. Bu işlem, bağlantı başına 30 saniye sürer ve olası sorunları planlanmamış arıza sürelerine yol açmadan önce tespit eder.
Çözüm
Konveyör sistemleri, güvenilir sıfır boşluklu konumlandırma performansını yüksek çevrim sayılarına, değişken yüklere, çevresel etkilere ve hızlı bakım ihtiyacına dayanma yeteneğiyle birleştiren kaplinler gerektirir. Oldham kaplini, motor ve dişli kutusu yataklarını konveyörün kullanım ömrü boyunca kaplin kaynaklı radyal yüklerden koruyan kayar diskli yanlış hizalama mekanizması ve şaft yeniden hizalaması olmadan beş dakika içinde sıfır boşluklu performansı geri kazandıran değiştirilebilir disk mimarisi sayesinde tüm bu gereksinimleri karşılar. Konveyör tipine, yükleme profiline ve çevresel koşullara doğru şekilde belirtilen bir Oldham kaplini, iyi bakımlı bir üretim hattını tanımlayan daha düşük arıza süresine ve uzatılmış bileşen ömrüne doğrudan katkıda bulunur.
Ürünlerimize göz atın. Konveyör ve üretim hattı uygulamaları için Oldham kaplin serisi., veya Ekibimizle iletişime geçin. Konveyör tahrik sisteminize uygun boyutlandırma ve malzeme kılavuzu için.


