Förderanlagen bilden das Rückgrat moderner Fertigung und Logistik. Ob beim Transport von Automobilkomponenten zwischen Montagestationen, beim Transport verpackter Lebensmittel durch eine Produktionslinie oder beim Paketversand durch ein Distributionszentrum – Förderbänder laufen kontinuierlich unter Bedingungen, die hohe Taktzahlen, häufige Starts und Stopps, variable Lasten und den ständigen Druck zur Minimierung ungeplanter Ausfallzeiten mit sich bringen. Jede Minute, die ein Förderband aufgrund ungeplanter Wartungsarbeiten stillsteht, bedeutet einen Durchsatzverlust, der nur selten wieder aufgeholt werden kann.
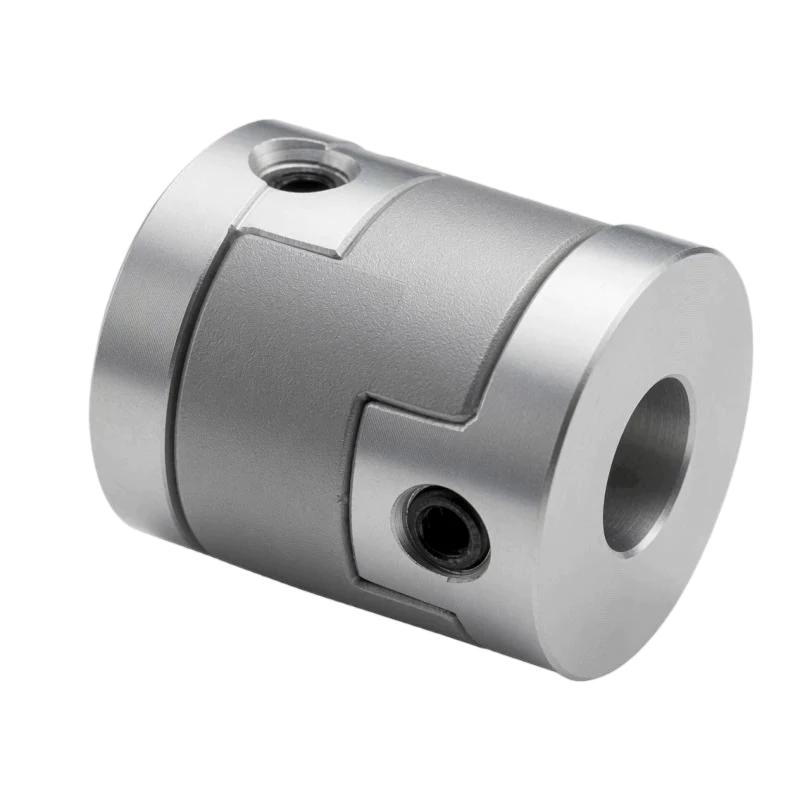
Kupplungen in Förderbandantriebssystemen sind an jeder Motor-Antriebswellen-Verbindung dieser anspruchsvollen Umgebung ausgesetzt, und die Kupplungskonstruktion beeinflusst direkt sowohl die Zuverlässigkeit des Antriebs als auch die Geschwindigkeit, mit der er nach Wartungsarbeiten wieder in Betrieb genommen werden kann. Oldham-Kupplung Oldham-Kupplungen werden beiden Anforderungen gerecht: Durch die Ausgleichsfähigkeit von Fehlausrichtungen bei lagerfreier Last wird die Lebensdauer der Antriebskomponenten verlängert, und der fünfminütige Scheibenwechsel minimiert geplante und ungeplante Wartungsstillstandszeiten. Dieser Artikel untersucht, wo und wie Oldham-Kupplungen in Fördersystemen eingesetzt werden und wie sie für den Einsatz in Produktionslinien korrekt spezifiziert werden.
Die Förderbandantriebsumgebung: Was macht sie so herausfordernd?
Förderbandantriebe weisen mehrere gemeinsame Merkmale auf, die die Auswahl der Kupplung anspruchsvoller machen, als es eine einfache Berechnung der stationären Kraftübertragung vermuten lässt.
Häufige Start-Stopp-Zyklen: Viele Förderantriebe – insbesondere Indexierförderer in Montagelinien, Stauförderer in Verpackungslinien und Auslösemechanismen in der Produktionsautomatisierung – starten und stoppen hunderte oder tausende Male pro Schicht. Jeder Startvorgang setzt die Kupplung einem kurzzeitigen Drehmomentpeak aus, der das Zwei- bis Vierfache des stationären Betriebsdrehmoments erreichen kann. Kupplungen in diesen Anwendungen müssen daher nicht nur für das Betriebsdrehmoment, sondern auch für das Anlaufdrehmoment ausgelegt sein.
Variable Lastprofile: Die Belastung von Förderbändern ändert sich ständig, da Produkte in das Förderband ein- und austreten, sich Stauzonen füllen und entleeren und Produktstaus auftreten. Kupplungen müssen diese Belastungsänderungen ohne Spiel ausgleichen, das in synchronisierten Mehrachsen-Fördersystemen zu Positionierungsfehlern führen würde.
Umwelteinflüsse: Förderbänder in der Lebensmittelproduktion werden bei jedem Schichtwechsel mit aggressiven Desinfektionsmitteln gereinigt. Förderbänder in der Automobilindustrie arbeiten in Umgebungen mit Kühlschmierstoffnebel, Metallspänen und Temperaturschwankungen. Förderbänder in Distributionszentren sind staubigen, stark frequentierten Bereichen ausgesetzt. Jede dieser Umgebungen stellt spezifische Anforderungen an die Materialverträglichkeit von Kupplungsscheibe und Nabe.
Seitliche Fehlausrichtung durch Rahmenverformung: Lange Förderbandrahmen geben unter Last nach und setzen sich mit der Zeit auf ihren Stützen. Die Position des Motors an einem Ende eines Förderbandrahmens kann sich relativ zur Position der Antriebswelle um 0,2 bis 0,5 mm verschieben, wenn sich der Rahmen unter voller Produktlast im Vergleich zu einem leeren Förderband durchbiegt. Eine Kupplung, die diesen dynamischen Versatz nicht ausgleichen kann, überträgt während des gesamten Produktionszyklus unterschiedliche Radialkräfte auf die Motor- und Antriebswellenlager.
Motor-Antriebswellen-Verbindungen: Die primäre Anwendung
The most common Oldham coupling application in conveyor systems is the direct connection between a geared motor or servo motor output shaft and the conveyor’s drive shaft or drum shaft. In this position, the coupling must transmit the full drive torque while accommodating the lateral offset between the motor and shaft axes — an offset that arises from manufacturing tolerance stack-up in the frame, motor mounting plate, and bearing housings, compounded by the thermal and mechanical deflections described above.
For servo-driven indexing conveyors — where the conveyor moves a precise distance and stops, repeating this cycle hundreds of times per hour — the zero-backlash property of the Oldham coupling is critical. Backlash at the motor-to-drive-shaft coupling appears as positioning error at the product stop point: the servo commands the correct number of encoder counts, but the conveyor’s actual position lags by the coupling backlash amount. On a synchronised assembly line where conveyor position determines the position of a robot or fixture relative to the product, this error directly affects assembly quality.
Bei drehzahlvariablen Förderbändern mit Frequenzumrichtern – bei denen der Motor mit variabler Drehzahl läuft, aber keine geschlossene Positionsrückmeldung erfolgt – ist spielfreies Arbeiten weniger kritisch. Der Vorteil der reduzierten Lagerbelastung gilt jedoch gleichermaßen: Jede Kupplung, die die Radialkraft auf die Motor- und Getriebelager verringert, verlängert die Wartungsintervalle dieser Komponenten, die typischerweise die teuersten und zeitaufwändigsten Teile eines Förderbandantriebs sind.
Encoderanschlüsse an Förderband-Positionierungssystemen
Moderne Fördersysteme nutzen zunehmend Geberrückmeldung zur Positionsverfolgung, Drehzahlsynchronisation oder Spannungsregelung im geschlossenen Regelkreis. Der Geber ist typischerweise auf der Antriebswelle oder Motorwelle montiert und über eine spielfreie Kupplung angeschlossen, um präzise Positionsdaten zu liefern.
Bei Förderbandanwendungen in der Lebensmittel- und Pharmaindustrie handelt es sich bei der Encoderkupplung häufig um eine Miniatur-Oldham-Kupplung mit Naben aus Edelstahl und einer PEEK-Scheibe – gewählt aufgrund ihrer Beständigkeit gegen Abwaschen, der Einhaltung hygienischer Designvorgaben und der elektrischen Isolationseigenschaft, die die Encoderelektronik vor Wellenströmen schützt, die vom Frequenzumrichter erzeugt werden.
In automotive and general industrial conveyors, standard aluminium-hub Oldham couplings with acetal discs serve the encoder connection function. The miniature size (typically 16 to 25 mm outer diameter) keeps coupling inertia negligible relative to the encoder’s internal inertia, preserving the full resolution and bandwidth of the position feedback signal.
Anwendungen für Förderbänder in der Lebensmittel- und Getränkeindustrie
Förderbänder in der Lebensmittel- und Getränkeproduktion stellen die anspruchsvollsten Anforderungen: hohe Taktzeiten, häufige Reinigung, strenge Hygienevorschriften und die Notwendigkeit schneller Wartungsarbeiten während kurzer Produktionspausen. Oldham-Kupplungen, die für diese Umgebung spezifiziert sind, vereinen typischerweise folgende Eigenschaften:
- Naben aus Edelstahl 316L — korrosionsbeständig in Gegenwart von Natriumhypochlorit, quaternären Ammoniumverbindungen, Peressigsäure und anderen Desinfektionsmitteln der Lebensmittelindustrie
- FDA-konforme Acetal- oder UHMW-PE-Scheiben — Materialien, die für den gelegentlichen Lebensmittelkontakt zugelassen sind und eine gut dokumentierte geringe Partikelbildung aufweisen
- Klemmbohrungen — keine Gewindeverbindungen in direktem Kontakt mit der Wellenoberfläche, wodurch das Korrosionsrisiko an den Verbindungsstellen der Verbindungselemente verringert wird.
- Glatte Außenkonturen — keine Vertiefungen, Gewinde oder Spalten auf freiliegenden Oberflächen, in denen sich Produktrückstände oder Reinigungslösung festsetzen könnten
Das Scheibenwechselverfahren – das nur fünf Minuten dauert, ohne die Naben von den Wellen zu entfernen – ist besonders in der Lebensmittelproduktion von Vorteil, wo das geplante Wartungsfenster zwischen den Schichten 30 bis 60 Minuten beträgt. Eine Kupplung, die zum Scheibenwechsel den Ausbau oder die Neuausrichtung der Antriebswelle erfordert, kann in diesem Zeitfenster nicht gewartet werden; eine Oldham-Kupplung hingegen schon.
Dimensionierung von Oldham-Kupplungen für Förderbandantriebe
Die Auswahl der Förderbandkupplung erfolgt nach dem gleichen Verfahren wie bei jeder anderen Anwendung, wobei zwei spezifische Anpassungen an die Betriebseigenschaften des Förderbandes vorgenommen werden:
Als Dimensionierungsgrundlage ist das Anlaufdrehmoment, nicht das Betriebsdrehmoment, zu verwenden: Direct-on-line motor starts generate peak torques of 2 to 4 times the motor’s rated continuous torque. Inverter-driven starts are softer but still produce transient peaks of 1.5 to 2 times continuous torque during ramp-up. The coupling must be sized to handle these peaks with the appropriate service factor applied on top. For an indexing conveyor with 200 start cycles per hour driven by a 1.5 kW motor, the design torque basis should be the motor’s peak torque during acceleration, not its nameplate rated continuous torque.
Berücksichtigen Sie die dynamische Rahmenverformung im Budget für die Fehlausrichtung: Measure lateral misalignment under full load conditions, not just at installation with an empty conveyor. If full-load measurement is not possible before commissioning, add 0.2 to 0.3 mm to the empty-conveyor measured offset as an allowance for loaded deflection. Select the coupling so that this full-load estimated offset is no more than 60 percent of the coupling’s maximum rated offset.
| Förderbandtyp | Typische Motorleistung | Empfohlener Servicefaktor | Nabenmaterial | Disc-Material |
|---|---|---|---|---|
| Servo-Indexierförderer | 0,2–2,0 kW | 2,5–3,0 | Aluminium | Acetal |
| Förderband für die Lebensmittelproduktion | 0,5–7,5 kW | 2,0–2,5 | Edelstahl 316L | FDA-konformes Acetal / UHMW-PE |
| Automobilmontageband | 1,5–15 kW | 2,5–3,5 | Aluminium | Acetal / PA66-GF |
| Paket-/Logistiksortierung | 0,5–4,0 kW | 2,0–2,5 | Aluminium | Acetal |
| Förderband für Reinraumförderanlagen in der Pharmaindustrie | 0,1–1,5 kW | 2.0 | Edelstahl 316L | SPÄHEN |
Wartungsplanung für Förderbandkupplungen in Oldham
Bei Produktionslinien mit Förderbändern, die im Ein- oder Zweischichtbetrieb laufen, sollte die Scheibenprüfung in jede geplante Wartungsstillstand integriert werden – in der Regel monatlich oder vierteljährlich, abhängig von der Nutzungsintensität. Die Prüfung dauert nur zwei Minuten: Naben lösen, Scheiben auseinanderziehen, Zapfenflächen der Scheiben visuell prüfen, wieder zusammenbauen. Ein Scheibenwechselset – bestehend aus neuer Scheibe, Drehmomentschlüssel-Einstellkarte und Montagehinweisen – sollte an der Maschine oder in einem nahegelegenen Ersatzteillager bereitgehalten werden, damit der Austausch während desselben Stillstands ohne Wartezeiten auf Ersatzteile durchgeführt werden kann.
Bei Förderbändern in der Lebensmittelproduktion, die bei jedem Schichtwechsel gereinigt werden, sollte eine Sichtprüfung der Kupplungen in den Reinigungsprozess integriert werden. Nach jeder Reinigung ist zu prüfen, ob die Scheibe sichtbare Risse aufweist, die Nabenbefestigungen fest sitzen und sich keine Produktrückstände im Bereich zwischen Nabe und Scheibe angesammelt haben, die den Verschleiß beschleunigen könnten. Diese Prüfung dauert 30 Sekunden pro Kupplung und ermöglicht es, beginnende Probleme zu erkennen, bevor es zu ungeplanten Ausfallzeiten kommt.
Abschluss
Conveyor systems demand couplings that combine reliable zero-backlash positioning performance with the ability to withstand high cycle counts, variable loads, environmental exposure, and the need for rapid maintenance turnaround. The Oldham coupling meets all of these requirements through its sliding-disc misalignment mechanism — which protects motor and gearbox bearings from coupling-induced radial loads throughout the conveyor’s service life — and its replaceable disc architecture, which restores zero-backlash performance in five minutes without shaft re-alignment. Correctly specified for the conveyor type, loading profile, and environmental conditions, an Oldham coupling contributes directly to the reduced downtime and extended component life that define a well-maintained production line.
Stöbern Sie in unserem Angebot Oldham-Kupplungsreihe für Förderband- und Produktionslinienanwendungen, oder Kontaktieren Sie unser Team zur Dimensionierung und Materialauswahl, abgestimmt auf Ihr Förderbandantriebssystem.


