コンベアシステムは、現代の製造業と物流における循環システムと言えるでしょう。自動車部品を組立ステーション間で移動させる場合でも、包装済み食品を生産ラインで搬送する場合でも、配送センターで小包を輸送する場合でも、コンベアは高いサイクル数、頻繁な起動と停止、変動する負荷、そして予期せぬダウンタイムを最小限に抑えるという絶え間ないプレッシャーといった条件下で、常に稼働しています。予定外のメンテナンスのためにコンベアが停止するたびに、失われたスループットは回復することがほとんどありません。
コンベヤ駆動システムのカップリングは、モーターと駆動軸の接続部すべてにおいてこの過酷な環境にさらされており、カップリングの設計は駆動システムの信頼性と、メンテナンスが必要になった際の復旧速度に直接影響します。 オールドハム・カップリング 両方の懸念事項に対応しています。ベアリング荷重のずれをゼロに抑えることで駆動部品の寿命を延ばし、5分でディスク交換が完了することで計画的および突発的なメンテナンスによるダウンタイムを最小限に抑えます。この記事では、コンベアシステムにおけるオールドハムカップリングの設置場所と使用方法、そして生産ラインでの使用に適した仕様選定方法について解説します。
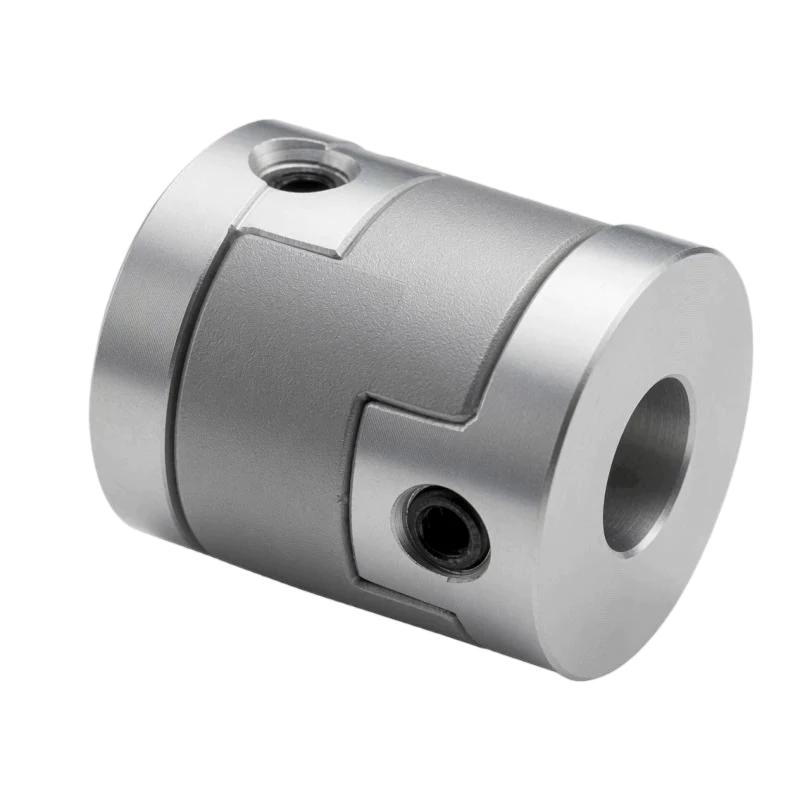
コンベア駆動環境:その難しさとは?
コンベヤ駆動装置にはいくつかの共通の特徴があり、そのためカップリングの選定は、単純な定常状態の動力伝達計算から予想されるよりも複雑になる。
頻繁な起動・停止サイクル: 多くのコンベヤ駆動装置、特に組立ラインのインデックスコンベヤ、包装ラインのアキュムレーションコンベヤ、生産自動化におけるエスケープメント機構などは、1シフトあたり数百回、あるいは数千回も起動と停止を繰り返します。起動のたびに、カップリングには定常運転トルクの2~4倍にもなる過渡的なトルクピークが発生します。これらの用途におけるカップリングは、運転トルクだけでなく、起動トルクにも対応できるサイズに選定する必要があります。
可変負荷プロファイル: 製品の搬送や排出、集積ゾーンへの製品の充填や排出、製品の詰まりなどにより、コンベヤにかかる負荷は常に変化します。カップリングは、同期式多軸コンベヤシステムにおいて位置決め誤差を引き起こすバックラッシュを発生させることなく、こうした負荷変動に対応する必要があります。
環境曝露: 食品製造用コンベアは、生産シフト交代ごとに強力な消毒剤で洗浄されます。自動車用コンベアは、切削油ミスト、金属片、温度変化のある環境で稼働します。配送センターのコンベアは、埃っぽく交通量の多い場所で稼働します。それぞれの環境において、カップリングディスクとハブの材質には特有の適合性要件があります。
フレームのたわみによる横方向のずれ: 長尺コンベヤのフレームは、負荷がかかるとたわみ、時間の経過とともに支持部上で安定します。コンベヤフレームの一端にあるモーターの取り付け位置は、空のコンベヤと比較して、製品が満載された状態でフレームがたわむため、駆動軸の位置に対して0.2~0.5mmずれることがあります。この動的なずれ範囲に対応できないカップリングを使用すると、生産サイクル全体を通して、モーターと駆動軸ベアリングに様々な半径方向の力が伝達されます。
モーターと駆動軸の接続:主な用途
コンベヤシステムにおけるオールドハムカップリングの最も一般的な用途は、ギアモーターまたはサーボモーターの出力軸とコンベヤの駆動軸またはドラム軸との直接接続です。この接続では、カップリングは駆動トルク全体を伝達すると同時に、モーター軸と軸軸間の横方向のオフセットに対応する必要があります。このオフセットは、フレーム、モーター取付プレート、ベアリングハウジングにおける製造公差の累積に加え、上述の熱的および機械的な変形によって生じます。
サーボ駆動のインデックスコンベア(コンベアが一定の距離を移動して停止し、このサイクルを1時間に数百回繰り返す)では、オールドハムカップリングのバックラッシュゼロ特性が極めて重要です。モーターと駆動軸のカップリングにおけるバックラッシュは、製品停止位置での位置決め誤差として現れます。サーボは正しいエンコーダカウント数を指令しますが、コンベアの実際の位置はカップリングのバックラッシュ分だけ遅れます。コンベアの位置によってロボットや治具の製品に対する位置が決まる同期組立ラインでは、この誤差が組立品質に直接影響します。
周波数インバータで制御される可変速コンベヤ(モータは可変速度で動作するが、閉ループ位置フィードバックがない)の場合、バックラッシュゼロはそれほど重要ではない。しかし、ベアリング負荷低減のメリットは同様に適用される。モータとギアボックスのベアリングにかかるラジアル荷重を低減するカップリングは、これらの部品のメンテナンス間隔を延長する。これらの部品は、コンベヤ駆動装置において交換に最もコストと時間がかかる部品である。
コンベヤ位置決めシステムにおけるエンコーダ接続
現代のコンベアシステムでは、位置追跡、速度同期、または閉ループ張力制御のためにエンコーダフィードバックがますます利用されるようになっている。エンコーダは通常、駆動軸またはモータ軸に取り付けられ、正確な位置データを得るためにバックラッシュゼロのカップリングを介して接続される。
食品および医薬品コンベア用途では、エンコーダカップリングには、耐洗浄性、衛生設計への準拠、および可変周波数ドライブによって発生するシャフト電流からエンコーダの電子機器を保護する電気的絶縁特性のために、ステンレス鋼ハブとPEEKディスクを備えた小型のオールドハムカップリングがよく使用されます。
自動車および一般産業用コンベアでは、アセタール樹脂製ディスクを備えた標準的なアルミニウムハブのオールドハムカップリングがエンコーダ接続機能に用いられます。小型サイズ(通常、外径16~25mm)のため、カップリングの慣性はエンコーダの内部慣性に比べて無視できるほど小さく、位置フィードバック信号の分解能と帯域幅を最大限に維持できます。
食品・飲料搬送コンベアの用途
食品・飲料製造用コンベアは、高いサイクルレート、頻繁な洗浄、厳格な衛生設計要件、そして短い生産中断時間中の迅速なメンテナンス対応といった、最も厳しい要件の組み合わせを要求します。このような環境向けに指定されるオールドハムカップリングは、一般的に以下の要件を兼ね備えています。
- 316Lステンレススチール製ハブ 次亜塩素酸ナトリウム、第四級アンモニウム化合物、過酢酸、その他の食品産業用消毒剤の存在下でも腐食に強い。
- FDA準拠のアセタールまたはUHMW-PEディスク —偶発的な食品接触が承認されており、粒子発生量が少ないことが十分に立証されている材料
- クランプ式穴 ねじ付き締結具がシャフト表面に直接接触しないため、締結具の接合部での腐食リスクが低減されます。
- 滑らかな外形 露出面には、製品の残留物や洗浄液が溜まるような凹み、ねじ山、または隙間がないこと。
ディスク交換手順は、ハブをシャフトから取り外すことなく5分で完了するため、シフト間の計画メンテナンス時間が30分から60分しかない食品製造現場では特に価値があります。ディスク交換のためにドライブシャフトの取り外しやシャフトの再調整が必要なカップリングは、この時間内には整備できませんが、オールドハムカップリングなら可能です。
コンベヤ駆動用オールドハムカップリングのサイズ選定
コンベヤカップリングの選定は、他の用途と同様の手順で行いますが、コンベヤの動作特性に応じて2つの特別な調整が必要です。
サイズ選定の基準としては、運転トルクではなく始動トルクを使用してください。 直接始動方式では、モーターの定格連続トルクの2~4倍のピークトルクが発生します。インバータ駆動方式では始動はより穏やかですが、それでも立ち上がり時に連続トルクの1.5~2倍の過渡ピークが発生します。カップリングは、適切なサービス係数を適用した上で、これらのピークに対応できるサイズにする必要があります。1.5kWモーターで駆動される、1時間あたり200回の始動サイクルを持つインデックスコンベアの場合、設計トルクの基準は、モーターの銘板定格連続トルクではなく、加速時のピークトルクにする必要があります。
フレームの動的たわみをミスアライメント予算に考慮に入れる: 横方向のずれは、設置時に空のコンベアを使用するだけでなく、全負荷状態で測定してください。試運転前に全負荷状態での測定が不可能な場合は、負荷時のたわみを考慮して、空のコンベアで測定したオフセットに0.2~0.3mmを加算してください。全負荷時の推定オフセットが、カップリングの最大定格オフセットの60%以下になるようにカップリングを選定してください。
| コンベアの種類 | 標準的なモーター出力 | 推奨サービス係数 | ハブ素材 | ディスク素材 |
|---|---|---|---|---|
| サーボインデックスコンベア | 0.2~2.0kW | 2.5~3.0 | アルミニウム | アセタール |
| 食品製造用ベルトコンベア | 0.5~7.5kW | 2.0~2.5 | 316Lステンレス鋼 | FDAアセタール/UHMW-PE |
| 自動車組立コンベア | 1.5~15kW | 2.5~3.5 | アルミニウム | アセタール / PA66-GF |
| 小包/物流仕分け | 0.5~4.0kW | 2.0~2.5 | アルミニウム | アセタール |
| 医薬品クリーンルーム用コンベア | 0.1~1.5kW | 2.0 | 316Lステンレス鋼 | ピーク |
コンベヤ用オールドハムカップリングの保守計画
1日に1~2シフト稼働する生産ラインコンベアの場合、ディスクの点検は、計画的なメンテナンス停止期間中に必ず実施する必要があります。メンテナンス停止期間は、使用頻度に応じて通常1ヶ月または四半期ごとです。点検は2分で完了します。ハブを緩め、ディスクを分離し、ディスクの接合面を目視で確認し、再度組み立てます。ディスク交換キット(新しいディスク、トルクレンチの設定カード、取り付け手順書)は、機械のそばまたは近くのメンテナンス倉庫に保管しておくと、部品待ちをすることなく、同じ停止期間中に交換作業を完了できます。
シフト交代ごとに洗浄を行う食品製造用コンベアの場合、洗浄手順に目視によるカップリング点検を組み込んでください。洗浄後、ディスクに目に見える亀裂がないか、ハブのファスナーがしっかりと固定されているか、ハブとディスクの接合部に摩耗を加速させる可能性のある製品残渣が蓄積していないかを確認してください。この点検はカップリング1つにつき30秒で完了し、予期せぬダウンタイムが発生する前に、潜在的な問題を早期に発見できます。
結論
コンベヤシステムには、信頼性の高いゼロバックラッシュ位置決め性能と、高サイクル数、変動荷重、環境暴露、そして迅速なメンテナンスの必要性に耐える能力を兼ね備えたカップリングが求められます。オールドハムカップリングは、スライドディスク式ミスアライメント機構により、コンベヤの耐用期間全体にわたってカップリングによるラジアル荷重からモーターとギアボックスのベアリングを保護し、交換可能なディスク構造により、シャフトの再調整なしで5分以内にゼロバックラッシュ性能を回復できるため、これらの要件をすべて満たしています。コンベヤの種類、荷重プロファイル、および環境条件に合わせて適切に選定されたオールドハムカップリングは、適切にメンテナンスされた生産ラインの特徴であるダウンタイムの削減と部品寿命の延長に直接貢献します。
当サイトをご覧ください コンベヤおよび生産ライン用途向けのオールドハム製カップリングシリーズ、 または 当チームにお問い合わせください お客様のコンベア駆動システムに合わせたサイズ選定および材料選定に関するガイダンスを提供します。


