سیستمهای نوار نقاله، سیستم گردش خون تولید و لجستیک مدرن هستند. چه در حال جابجایی قطعات خودرو بین ایستگاههای مونتاژ، حمل مواد غذایی بستهبندی شده از طریق خط تولید یا حمل بستهها از طریق مرکز توزیع باشند، نوار نقالهها به طور مداوم تحت شرایطی کار میکنند که ترکیبی از تعداد چرخههای بالا، شروع و توقفهای مکرر، بارهای متغیر و فشار همیشگی برای به حداقل رساندن زمان توقف برنامهریزی نشده است. هر دقیقهای که یک نوار نقاله برای تعمیر و نگهداری برنامهریزی نشده متوقف میشود، نشاندهنده از دست رفتن توان عملیاتی است که به ندرت قابل بازیابی است.
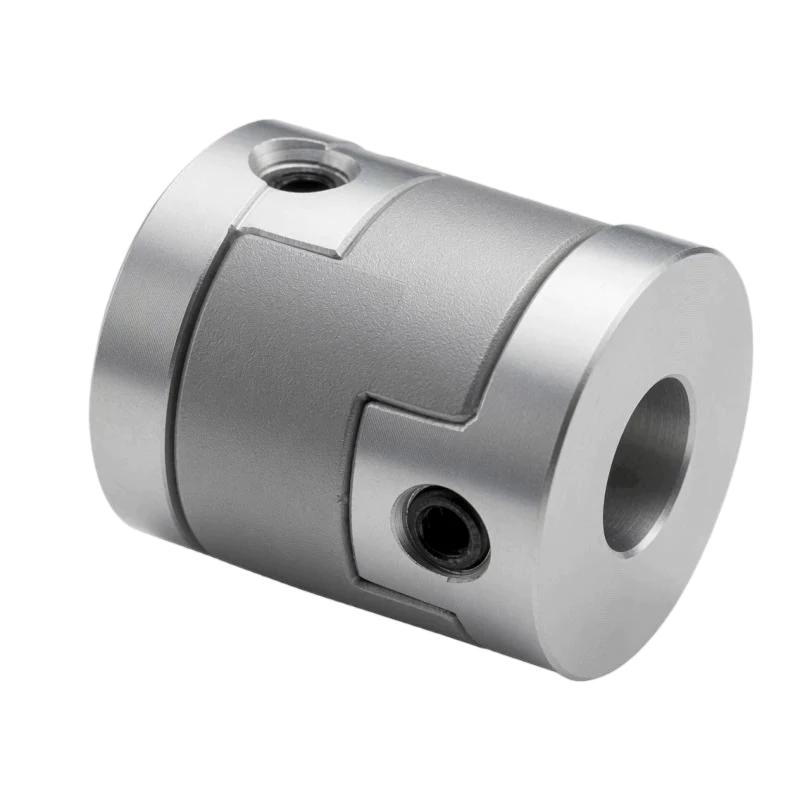
کوپلینگها در سیستمهای محرک نوار نقاله در هر اتصال موتور به شفت محرک در معرض این محیط طاقتفرسا قرار دارند و طراحی کوپلینگ مستقیماً بر قابلیت اطمینان محرک و سرعت بازگشت آن به سرویس در صورت نیاز به تعمیر و نگهداری تأثیر میگذارد. کوپلینگ اولدهام این سیستم هر دو نگرانی را برطرف میکند - عدم همترازی بدون بار یاتاقان، عمر اجزای محرک را افزایش میدهد و تعویض دیسک پنج دقیقهای آن، زمان از کارافتادگی برنامهریزیشده و برنامهریزینشدهی تعمیر و نگهداری را به حداقل میرساند. این مقاله به بررسی محل و نحوهی استقرار کوپلینگهای اولدهام در سیستمهای نقاله و نحوهی تعیین صحیح آنها برای خدمات خط تولید میپردازد.
محیط محرک نوار نقاله: چه چیزی آن را چالش برانگیز می کند
درایوهای نوار نقاله چندین ویژگی مشترک دارند که انتخاب کوپلینگ را دشوارتر از آن چیزی میکند که یک محاسبه ساده انتقال قدرت حالت پایدار نشان میدهد.
چرخههای مکرر شروع و توقف: بسیاری از درایوهای نوار نقاله - به ویژه نوار نقالههای شاخصگذاری در خطوط مونتاژ، نوار نقالههای انباشت در خطوط بستهبندی و مکانیزمهای گریز در اتوماسیون تولید - صدها یا هزاران بار در هر شیفت شروع و متوقف میشوند. هر شروع، کوپلینگ را در معرض یک پیک گشتاور گذرا قرار میدهد که میتواند ۲ تا ۴ برابر گشتاور حالت پایدار باشد. کوپلینگها در این کاربردها باید برای گشتاور شروع، نه فقط گشتاور حالت پایدار، اندازه گیری شوند.
پروفیلهای بار متغیر: بارهای نوار نقاله به طور مداوم با ورود و خروج محصول از نوار نقاله، پر و خالی شدن مناطق انباشت و گیر کردن محصول تغییر میکنند. کوپلینگها باید این تغییرات بار را بدون ایجاد لقی که باعث ایجاد خطاهای موقعیتیابی در سیستمهای نوار نقاله چند محوره هماهنگ میشود، تحمل کنند.
قرار گرفتن در معرض محیط زیست: نوار نقالههای تولید مواد غذایی در هر تغییر شیفت تولید با مواد شیمیایی ضدعفونیکننده قوی شسته میشوند. نوار نقالههای خودرو در محیطهایی با غبار مایع برش، برادههای فلزی و چرخههای دمایی کار میکنند. نوار نقالههای مرکز توزیع در مناطق پرگرد و غبار و پرترافیک کار میکنند. هر محیط الزامات سازگاری مواد خاصی را برای مواد دیسک کوپلینگ و توپی ارائه میدهد.
ناهمترازی جانبی ناشی از انحراف قاب: قابهای نقاله بلند زیر بار خم میشوند و به مرور زمان روی تکیهگاههای خود قرار میگیرند. موقعیت نصب موتور در یک انتهای قاب نقاله میتواند نسبت به موقعیت شفت محرک، 0.2 تا 0.5 میلیمتر تغییر کند، زیرا قاب تحت بار کامل محصول در مقایسه با یک نوار نقاله خالی، منحرف میشود. کوپلینگی که نتواند این محدوده جابجایی پویا را در خود جای دهد، نیروهای شعاعی متغیری را در طول چرخه تولید به یاتاقانهای موتور و شفت محرک منتقل میکند.
اتصالات موتور به شفت محرک: کاربرد اصلی
رایجترین کاربرد کوپلینگ اولدهام در سیستمهای نقاله، اتصال مستقیم بین شفت خروجی یک موتور گیربکس یا سروو موتور و شفت محرک یا شفت درام نقاله است. در این موقعیت، کوپلینگ باید گشتاور محرک کامل را منتقل کند و در عین حال انحراف جانبی بین محورهای موتور و شفت را نیز در خود جای دهد - انحرافی که از تلرانسهای تولید در قاب، صفحه نصب موتور و محفظه یاتاقان ناشی میشود و با انحرافهای حرارتی و مکانیکی که در بالا توضیح داده شد، ترکیب میشود.
برای نوار نقالههای شاخصگذاری سروو موتور - که در آن نوار نقاله مسافت دقیقی را طی میکند و متوقف میشود و این چرخه را صدها بار در ساعت تکرار میکند - خاصیت عدم پسزدگی کوپلینگ اولدهام بسیار مهم است. پسزدگی در کوپلینگ موتور به شفت محرک به عنوان خطای موقعیتیابی در نقطه توقف محصول ظاهر میشود: سروو موتور تعداد صحیح شمارش انکودر را فرمان میدهد، اما موقعیت واقعی نوار نقاله به اندازه مقدار پسزدگی کوپلینگ عقب میماند. در یک خط مونتاژ هماهنگ که موقعیت نوار نقاله موقعیت یک ربات یا فیکسچر را نسبت به محصول تعیین میکند، این خطا مستقیماً بر کیفیت مونتاژ تأثیر میگذارد.
برای نوار نقالههای با سرعت متغیر که توسط اینورترهای فرکانس کنترل میشوند - جایی که موتور با سرعت متغیر اما بدون بازخورد موقعیت حلقه بسته کار میکند - لقی صفر اهمیت کمتری دارد. با این حال، مزیت کاهش بار یاتاقان به طور مساوی اعمال میشود: هر کوپلینگی که نیروی شعاعی روی یاتاقانهای موتور و گیربکس را کاهش دهد، فاصله زمانی تعمیر و نگهداری این اجزا را افزایش میدهد، که معمولاً پرهزینهترین و زمانبرترین اقلام برای تعویض در درایو نوار نقاله هستند.
اتصالات انکودر در سیستمهای موقعیتیابی نوار نقاله
سیستمهای نوار نقاله مدرن به طور فزایندهای از بازخورد انکودر برای ردیابی موقعیت، هماهنگسازی سرعت یا کنترل کشش حلقه بسته استفاده میکنند. انکودر معمولاً روی شفت محرک یا شفت موتور نصب میشود و از طریق یک کوپلینگ متصل میشود که باید بدون لقی باشد تا دادههای موقعیت دقیق را ارائه دهد.
در کاربردهای نوار نقاله مواد غذایی و دارویی، کوپلینگ انکودر اغلب یک کوپلینگ مینیاتوری اولدهام با هابهای فولادی ضد زنگ و یک دیسک PEEK است - که به دلیل مقاومت در برابر شستشو، رعایت طراحی بهداشتی و خاصیت ایزولاسیون الکتریکی که از قطعات الکترونیکی انکودر در برابر جریانهای شفت تولید شده توسط درایو فرکانس متغیر محافظت میکند، انتخاب میشوند.
در نوار نقالههای خودرو و صنایع عمومی، کوپلینگهای استاندارد توپی آلومینیومی Oldham با دیسکهای استیل، عملکرد اتصال انکودر را انجام میدهند. اندازه مینیاتوری (معمولاً با قطر خارجی ۱۶ تا ۲۵ میلیمتر) اینرسی کوپلینگ را نسبت به اینرسی داخلی انکودر ناچیز نگه میدارد و وضوح و پهنای باند کامل سیگنال بازخورد موقعیت را حفظ میکند.
کاربردهای نوار نقاله مواد غذایی و آشامیدنی
نوار نقالههای تولید مواد غذایی و آشامیدنی، ترکیبی از سختترین الزامات را ارائه میدهند: نرخ چرخه بالا، شستشوی مکرر، الزامات سختگیرانه طراحی بهداشتی و نیاز به تعمیر و نگهداری سریع در طول وقفههای کوتاه تولید. کوپلینگهای اولدهام که برای این محیط مشخص شدهاند، معمولاً موارد زیر را با هم ترکیب میکنند:
- هابهای فولادی ضد زنگ 316L - مقاوم در برابر خوردگی در حضور هیپوکلریت سدیم، ترکیبات آمونیوم چهارتایی، اسید پراستیک و سایر ضدعفونیکنندههای صنایع غذایی
- دیسکهای استال یا UHMW-PE مطابق با FDA - موادی که برای تماس اتفاقی با مواد غذایی با تولید ذرات کم و مستند، تأیید شدهاند
- سوراخهای گیرهای شکل - عدم وجود بستهای رزوهدار در تماس مستقیم با سطح شفت، که خطر خوردگی در محل اتصال بستها را کاهش میدهد.
- خطوط خارجی صاف - هیچ گونه فرورفتگی، شیار یا شکافی روی سطوح در معرض دید که بتواند بقایای محصول یا محلول تمیزکننده را به دام بیندازد، وجود نداشته باشد.
روش تعویض دیسک - پنج دقیقه بدون جدا کردن توپیها از شفتها - به ویژه در محیطهای تولید مواد غذایی که بازه زمانی برنامهریزی شده برای نگهداری بین شیفتها ممکن است 30 تا 60 دقیقه باشد، ارزشمند است. کوپلینگی که برای تعویض دیسک نیاز به جدا کردن شفت محرک یا تنظیم مجدد شفت دارد، در این بازه زمانی قابل سرویس نیست؛ کوپلینگ اولدهام میتواند این کار را انجام دهد.
اندازه گیری کوپلینگ های اولدهام برای درایوهای نوار نقاله
انتخاب کوپلینگ نوار نقاله مانند هر کاربرد دیگری از توالی مشابهی پیروی میکند، با دو تنظیم خاص برای ویژگیهای عملیاتی نوار نقاله:
از گشتاور شروع، نه گشتاور در حال کار، به عنوان مبنای اندازه گیری استفاده کنید: استارتهای موتور مستقیم آنلاین، گشتاورهای اوج ۲ تا ۴ برابر گشتاور پیوسته نامی موتور تولید میکنند. استارتهای اینورتری نرمتر هستند اما همچنان در طول افزایش سرعت، گشتاورهای اوج گذرای ۱.۵ تا ۲ برابر گشتاور پیوسته تولید میکنند. کوپلینگ باید به گونهای طراحی شود که این پیکها را با ضریب سرویس مناسب اعمال شده در بالا، تحمل کند. برای یک نوار نقاله شاخصگذاری با ۲۰۰ سیکل استارت در ساعت که توسط یک موتور ۱.۵ کیلوواتی رانده میشود، مبنای گشتاور طراحی باید گشتاور اوج موتور در طول شتابگیری باشد، نه گشتاور پیوسته نامی روی پلاک مشخصات آن.
انحراف دینامیکی قاب را در بودجه ناهمراستایی در نظر بگیرید: ناهمترازی جانبی را تحت شرایط بار کامل اندازهگیری کنید، نه فقط در هنگام نصب با یک نوار نقاله خالی. اگر اندازهگیری بار کامل قبل از راهاندازی امکانپذیر نیست، 0.2 تا 0.3 میلیمتر به آفست اندازهگیری شده در نوار نقاله خالی به عنوان مقدار مجاز برای انحراف بارگذاری شده اضافه کنید. کوپلینگ را طوری انتخاب کنید که این آفست تخمینی بار کامل بیش از 60 درصد حداکثر آفست نامی کوپلینگ نباشد.
| نوع نوار نقاله | قدرت موتور معمولی | ضریب خدمات توصیه شده | جنس توپی | جنس دیسک |
|---|---|---|---|---|
| نوار نقاله نمایه سازی سروو | ۰.۲–۲.۰ کیلووات | ۲.۵–۳.۰ | آلومینیوم | استال |
| نوار نقاله تولید مواد غذایی | ۰.۵ تا ۷.۵ کیلووات | ۲.۰–۲.۵ | فولاد ضد زنگ 316L | FDA استال / UHMW-PE |
| نوار نقاله مونتاژ خودرو | ۱.۵ تا ۱۵ کیلووات | ۲.۵–۳.۵ | آلومینیوم | استال / PA66-GF |
| مرتبسازی بسته/تدارکات | ۰.۵ تا ۴.۰ کیلووات | ۲.۰–۲.۵ | آلومینیوم | استال |
| نوار نقاله اتاق تمیز دارویی | ۰.۱ تا ۱.۵ کیلووات | 2.0 | فولاد ضد زنگ 316L | زیرچشمی نگاه کردن |
برنامهریزی تعمیر و نگهداری برای کوپلینگهای نوار نقاله اولدهام
برای نوار نقالههای خط تولید که یک یا دو شیفت در روز کار میکنند، بازرسی دیسک باید در هر توقف تعمیر و نگهداری برنامهریزی شده - معمولاً ماهانه یا سه ماهه بسته به شدت کاربرد - گنجانده شود. این بازرسی دو دقیقه طول میکشد: هابها را شل کنید، از هم جدا کنید، سطوح زبانه دیسک را به صورت بصری بررسی کنید، دوباره مونتاژ کنید. یک کیت تعویض دیسک - دیسک جدید، کارت تنظیم آچار گشتاور و یادداشتهای نصب - باید در دستگاه یا در یک فروشگاه تعمیر و نگهداری نزدیک نگهداری شود تا تعویض در همان توقف و بدون انتظار برای قطعات انجام شود.
برای نقالههای تولید مواد غذایی که در هر تغییر شیفت شسته میشوند، بازرسی بصری کوپلینگ را در فرآیند شستشو بگنجانید. پس از هر شستشو، بررسی کنید که دیسک به طور قابل مشاهده ترک نخورده باشد، بستهای توپی محکم باشند و هیچ باقیمانده محصولی در رابط توپی-دیسک جمع نشده باشد که بتواند سایش را تسریع کند. این کار برای هر کوپلینگ 30 ثانیه طول میکشد و هرگونه مشکل در حال توسعه را قبل از تبدیل شدن به رویدادهای از کارافتادگی برنامهریزی نشده، شناسایی میکند.
نتیجهگیری
سیستمهای نوار نقاله به کوپلینگهایی نیاز دارند که عملکرد موقعیتیابی بدون لقی قابل اعتماد را با توانایی تحمل تعداد سیکلهای بالا، بارهای متغیر، قرار گرفتن در معرض عوامل محیطی و نیاز به تعمیر و نگهداری سریع ترکیب کنند. کوپلینگ اولدهام تمام این الزامات را از طریق مکانیسم عدم همترازی دیسک کشویی خود - که از یاتاقانهای موتور و گیربکس در برابر بارهای شعاعی ناشی از کوپلینگ در طول عمر نوار نقاله محافظت میکند - و معماری دیسک قابل تعویض خود که عملکرد بدون لقی را در پنج دقیقه بدون تنظیم مجدد شفت بازیابی میکند، برآورده میکند. کوپلینگ اولدهام که به درستی برای نوع نوار نقاله، پروفیل بارگذاری و شرایط محیطی مشخص شده است، مستقیماً در کاهش زمان از کار افتادگی و افزایش عمر قطعات نقش دارد که یک خط تولید با نگهداری خوب را تعریف میکند.
مرور ما کوپلینگهای Oldham برای کاربردهای نوار نقاله و خط تولید، یا با تیم ما تماس بگیرید برای اندازه گیری و راهنمایی مواد متناسب با سیستم درایو نوار نقاله شما.


