ٹیکسٹائل مشینری تیز رفتاری، مسلسل ڈیوٹی، اور درست ہم آہنگی کے چوراہے پر کام کرتی ہے۔ ایک جدید تیز رفتار ریپیر لوم فی منٹ 800 سے زیادہ ویفٹ داخل کرتا ہے۔ ایک سرکلر نٹنگ مشین اپنے سوئی سلنڈر کو 60 RPM سے اوپر کی رفتار سے گھماتی ہے جبکہ لیچ سوئیاں اس شرح پر چکر لگاتی ہیں جو فی منٹ سینکڑوں کورسز تیار کرتی ہیں۔ صنعتی سمیٹنے والی مشینیں کئی ہزار میٹر فی منٹ کی سطح کی رفتار سے گھنٹوں چلتی ہیں۔
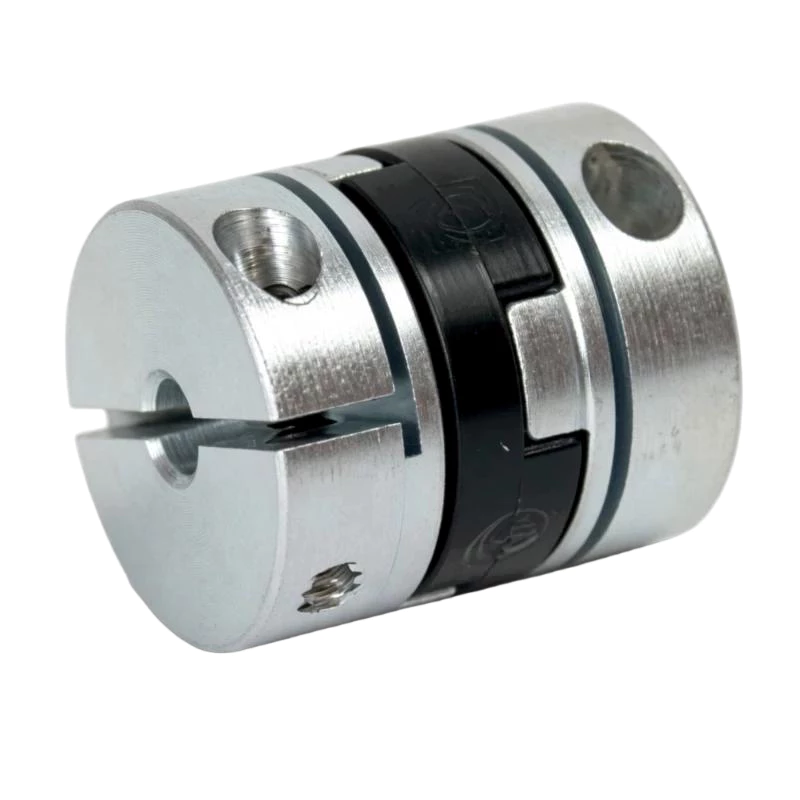
ان تمام ایپلی کیشنز میں، ڈرائیو ٹرین کو ایک سے زیادہ محوروں کو درست طریقے سے سنکرونائز کرنا چاہیے — وارپ بیم کا تناؤ، ویفٹ انسرشن ٹائمنگ، ٹیک اپ اسپیڈ، اور پیٹرن شافٹ اینگلز کو فیبرک کو صحیح طریقے سے تیار کرنے کے لیے طے شدہ فیز تعلقات کو برقرار رکھنا چاہیے۔ ڈرائیو چین کے جوڑنے والے عناصر میں کوئی رد عمل یا تعمیل فیز کی خرابیوں کو متعارف کراتی ہے جو فیبرک میں نظر آنے والے نقائص کے طور پر ظاہر ہوتی ہیں: ویفٹ کثافت کی مختلف حالتیں، گرے ہوئے ٹانکے، غلط رجسٹرڈ پیٹرن، یا سلیج کی بے قاعدگی۔ دی اولڈہم کپلنگ ان ضروریات کو اپنے زیرو بیکلاش ٹارک ٹرانسمیشن اور شافٹ کی غلط ترتیب کو برداشت کرنے کی صلاحیت کے ساتھ پورا کرتا ہے جو کہ لامحالہ ہائی وائبریشن ٹیکسٹائل مشین کے ماحول میں تیار ہوتے ہیں۔
بنائی میں ڈرائیو سنکرونائزیشن چیلنج
ویونگ لوم بنیادی طور پر ملٹی ایکسس سنکرونائزڈ مشین ہے۔ مین شافٹ شیڈنگ میکانزم کو چلاتا ہے (جو وارپ دھاگوں کے درمیان کھلنے کی تخلیق کرتا ہے)، چننے کا طریقہ کار (جو شیڈ کے ذریعے ویفٹ دھاگے کو داخل کرتا ہے)، اور بیٹ اپ موشن (جو کپڑے کے گرنے کے خلاف داخل شدہ ویفٹ کو دھکیلتا ہے)۔ ان تینوں حرکات کو ہر چکر میں ایک دوسرے کے ساتھ قطعی فیز تعلقات کو برقرار رکھنا چاہیے تاکہ بنائی کی ساخت درست ہو۔
جدید ڈوبی یا جیکوارڈ لوم میں شیڈنگ کا طریقہ کار ایک علیحدہ شافٹ سے چلتا ہے جس کی کونیی پوزیشن مین شافٹ کے مقابلے میں یہ طے کرتی ہے کہ کون سے وارپ تھریڈز اٹھائے گئے ہیں اور کون سے ہر پک داخل کرنے پر نیچے کیا جاتا ہے۔ مین شافٹ ڈرائیو اور شیڈنگ میکانزم شافٹ کے درمیان جوڑے کو فوری طور پر اور کسی ڈیڈ بینڈ کے بغیر کونیی پوزیشن کی تبدیلیاں منتقل کرنی چاہئیں - بیکلاش کے ساتھ ایک جوڑا شیڈنگ میکانزم کو ہر سمت الٹ جانے پر مین شافٹ کو لمحہ بہ لمحہ پیچھے رہنے دیتا ہے، جس کی وجہ سے شیڈ غلط لمحے پر کھلتا یا بند ہوتا ہے اور ایک ویو کی خرابی پیدا ہوتی ہے۔
ملٹی شافٹ لومز پر پیٹرن شافٹ اور بھی زیادہ ضروری تقاضے ہوتے ہیں - ہر شافٹ کو ہر پک پر دوسروں کے مقابلے میں بالکل صحیح کونیی پوزیشن میں ہونا چاہیے، اور کمپن اور جھٹکوں کے بوجھ کے باوجود ہم آہنگی برقرار رکھی جانی چاہیے جو کہ تیز رفتار بنائی کی خصوصیت ہے۔
لوم پوزیشن سسٹمز پر انکوڈر اور ریزولور کنکشن
جدید الیکٹرانک کنٹرولڈ لومز مین شافٹ اینگل کی نگرانی کے لیے شافٹ انکوڈرز کا استعمال کرتے ہیں اور الیکٹرانک ڈوبی یا جیکوارڈ کنٹرولر کو پوزیشن فیڈ بیک فراہم کرتے ہیں۔ مین شافٹ اور انکوڈر کے درمیان جوڑے کو صفر بیکلاش ٹرانسمیشن فراہم کرنا ضروری ہے تاکہ انکوڈر پورے گردش کے دوران ہر زاویہ کی پوزیشن پر حقیقی شافٹ پوزیشن کی اطلاع دے - خاص طور پر ڈیڈ سینٹر پوزیشنز کے ذریعے جہاں شیڈ کھلنا اور بند ہونا ہوتا ہے اور جہاں وقت کی غلطیوں کا فیبرک کوالٹی پر سب سے زیادہ اثر پڑتا ہے۔
چھوٹے اولڈہم کپلنگز جدید الیکٹرانک لومز پر اس انکوڈر کنکشن فنکشن کو پیش کرتے ہیں، صفر بیکلاش پوزیشن کی رپورٹنگ اور برقی تنہائی فراہم کرتے ہیں جو انکوڈر الیکٹرانکس کو لوم کی انورٹر ڈرائیوز اور موٹرز سے پیدا ہونے والے برقی مقناطیسی مداخلت کی اعلیٰ سطح سے بچاتے ہیں۔
بنائی مشین ڈرائیو محور
سرکلر بنائی مشینیں ڈرائیو چیلنجز کا ایک مختلف سیٹ پیش کرتی ہیں۔ سوئی کے سلنڈر اور ڈائل کو عین مطابق مطابقت پذیری میں گھومنا چاہیے، ان کے درمیان کونیی تعلق سلائی کی ساخت کا تعین کرتا ہے۔ یارن فیڈ میکانزم کے لیے ضروری ہے کہ سوت کو اس شرح پر فراہم کرے جو مشین کی رفتار اور سلائی کی لمبائی کی ترتیب سے مماثل ہو۔ بنائی کے پورے عمل میں مستقل سلائی کی تشکیل کو برقرار رکھنے کے لیے ٹیک ڈاؤن تناؤ کو کنٹرول کرنا ضروری ہے۔
ان میں سے ہر ایک ڈرائیو فنکشن میں سروو یا سٹیپر موٹر کنکشن شامل ہوتے ہیں جہاں زیرو بیکلاش کپلنگ اس بات کو یقینی بناتا ہے کہ کمانڈڈ پوزیشن میں تبدیلیاں ہوتی ہیں — پیٹرن شفٹ، سلائی کی لمبائی ایڈجسٹمنٹ، اسپیڈ ریمپ پروفائلز — بغیر ڈیڈ بینڈ کے عمل میں آتے ہیں۔ اولڈہم کپلنگز نٹنگ مشین ڈرائیو ٹرین میں موٹر ٹو شافٹ کنکشن پر ظاہر ہوتے ہیں، خاص طور پر الیکٹرانک طور پر کنٹرول شدہ مشینوں میں جہاں پرانے ڈیزائن کے مکینیکل کیم اور گیئر ٹرین کو آزاد سروو ایکسز بدل دیتے ہیں۔
تیز رفتار بُننے والی مشین کا وائبریشن ماحول اہم ہے — ہزاروں لیچ سوئیوں کی تیز رفتار باہمی حرکت براڈ بینڈ وائبریشن پیدا کرتی ہے جو ہر ساختی اور مکینیکل جزو کو متاثر کرتی ہے۔ اولڈہم کپلنگ میں گونجنے والے عناصر کی کمی - کوئی ایلسٹومیرک اسپرنگس نہیں، کوئی پری تناؤ والے دھاتی عناصر نہیں - کا مطلب یہ ہے کہ یہ مخصوص کمپن فریکوئنسی کو اس طرح نہیں بڑھاتا ہے جس طرح ایک بیلو یا بیم کپلنگ کر سکتا ہے اگر اس کی قدرتی فریکوئنسی مشین کی حوصلہ افزائی کی فریکوئنسی کے ساتھ موافق ہو۔
ٹیکسٹائل فنشنگ اور پروسیسنگ کا سامان
رنگنے اور سٹینٹرنگ مشینیں: یہ مشینیں ٹریٹمنٹ حمام اور ڈرائینگ چیمبرز کے ذریعے فیبرک کو کنٹرول سپیڈ پر منتقل کرتی ہیں، ہر ڈرائیو رولر کے درمیان تناؤ والے زون کے ساتھ فیبرک کو اسٹریچنگ یا بنچنگ کو روکنے کے لیے عین اسپیڈ سنکرونائزیشن کی ضرورت ہوتی ہے۔ ہر ڈرائیو رولر کو ایک انفرادی موٹر کے ذریعے ایک جوڑے کے ذریعے چلایا جاتا ہے، اور زیرو بیکلاش کپلنگ اس بات کو یقینی بناتا ہے کہ ملحقہ رولرس کے درمیان رفتار کا رشتہ پورے تناؤ پروفائل میں ٹھیک ٹھیک برقرار رہے۔
سمیٹنے والی مشینیں: کون وائنڈرز، پیکج وائنڈرز، اور پنیر وائنڈرز اسپنڈل اسپیڈ اور ٹراورس اسپیڈ کنٹرول کے امتزاج کے ذریعے کنٹرول شدہ تناؤ پر یارن پیکجز بناتے ہیں۔ ٹراورس ڈرائیو موٹر اور ٹریورس کیم کے درمیان جوڑے کو "وائنڈنگ بارز" یا غیر مساوی کثافت والے زونز کے بغیر ایک صاف کراس ونڈ پیٹرن تیار کرنے کے لیے صفر بیکلاش ہونا چاہیے جو کہ ردعمل کی وجہ سے پوزیشن کی خرابیاں پیدا کرتے ہیں۔
ٹفٹنگ مشینیں: کارپٹ ٹفٹنگ مشینیں 1,200 سٹروک فی منٹ کی شرح سے سوئی کی سلاخیں داخل کرتی ہیں، جس میں ڈھیر کی اونچائی اور پیٹرن نسبتا رفتار اور متعدد آزادانہ طور پر چلنے والے محوروں کے مرحلے سے کنٹرول ہوتا ہے۔ کپلنگ کی ضروریات ٹیکسٹائل میں سب سے زیادہ مانگی جاتی ہیں: ہائی سائیکل کاؤنٹ، اہم وائبریشن، اور صفر بیکلاش فیز سنکرونائزیشن سب ایک ہی اسمبلی میں۔
آپریٹنگ ماحولیات کے تحفظات
ٹیکسٹائل مینوفیکچرنگ ماحول جوڑے مواد کے لیے مخصوص چیلنجز پیش کرتے ہیں جو کہ دیگر صنعتی ترتیبات سے مختلف ہوتے ہیں۔
فائبر اور فلف کی آلودگی: ہوا سے چلنے والے ریشے اور مکھی (فائبر کے چھوٹے ٹکڑے) کتائی، بُنائی اور بنائی کے علاقوں میں ہر جگہ پائے جاتے ہیں۔ یہ ذرات ہوا کے بہاؤ اور جامد بجلی کے ذریعہ مکینیکل اجزاء میں کسی بھی خلا یا وقفے میں کھینچے جاتے ہیں۔ اولڈہم کپلنگز میں، حب ڈسک انٹرفیس میں فائبر کا جمع ہونا رگڑ کو بڑھا سکتا ہے اور ڈسک کے لباس کو تیز کر سکتا ہے۔ بے نقاب کپلنگز کی باقاعدہ کمپریسڈ ہوا کی صفائی ٹیکسٹائل ملوں میں معیاری دیکھ بھال کی مشق ہے۔
چکنا کرنے والا اور تیل کی دھند: لوم چکنا کرنے والے نظام تیل کی دھند پیدا کرتے ہیں جو تمام قریبی سطحوں پر جمع ہوتے ہیں۔ ایسیٹل ڈسک مواد زیادہ تر ٹیکسٹائل مشین کے چکنا کرنے والے مادوں کے خلاف مزاحم ہوتے ہیں — معدنی اور مصنوعی تیل — لیکن انجینئر کو مطابقت کی تصدیق کرنی چاہیے اگر لوم غیر معمولی چکنا کرنے والے مادوں کا استعمال کرتا ہے یا اگر کپلنگ چکنا کرنے والے نوزل سے براہ راست دھند والے علاقے میں ہے۔
ختم ہونے والی حدود میں اعلی محیطی درجہ حرارت: سٹینٹرنگ اور ہیٹ سیٹنگ مشینیں فیبرک کے ساتھ 150 سے 200 ° C کے درجہ حرارت پر چلتی ہیں، اور مشین کے ارد گرد کا ڈھانچہ ڈرائیو زون میں 60 سے 80 ° C تک پہنچ سکتا ہے۔ معیاری ایسیٹل ڈسکس کو ان زونز میں استعمال نہیں کیا جانا چاہیے جہاں محیطی درجہ حرارت 80 ° C سے زیادہ ہو — اعلی درجہ حرارت کی فنشنگ مشین ایپلی کیشنز میں شیشے سے بھرے نایلان یا PEEK ڈسکس کی ضرورت ہوتی ہے۔
ٹیکسٹائل ایپلی کیشنز کے لیے سائز اور دیکھ بھال
ٹیکسٹائل مشینری ہائی سائیکل شماروں پر کام کرتی ہے جو تیزی سے جمع ہوتی ہے۔ ایک ٹفٹنگ مشین 1,200 سٹروک فی منٹ فی دن دو شفٹوں میں چلتی ہے، 300 دن فی سال سالانہ 432 ملین سائیکل جمع کرتی ہے۔ ہائی سائیکل ٹیکسٹائل ایپلی کیشنز کے لیے اولڈہم کپلنگ ڈسک کی تبدیلی کے وقفوں کو ابتدائی ردعمل کی نگرانی کے ذریعے تجرباتی طور پر قائم کیا جانا چاہیے - پہلا متبادل سائیکل اس مخصوص مشین اور آپریٹنگ حالت کے لیے پہننے کی شرح کو قائم کرتا ہے، اور اس کے مطابق بعد میں تبدیلیاں طے کی جا سکتی ہیں۔
اچھی سیدھ کے ساتھ اعتدال کی رفتار سے چلنے والی مشین سروو ایکسز کو بُننے اور بُننے کے لیے، معیاری ایسیٹل ڈسکس کے لیے 6,000 سے 12,000 آپریٹنگ اوقات کے ڈسک کی تبدیلی کے وقفے عام ہیں۔ تیز رفتار، ہائی سائیکل ایپلی کیشنز جیسے ٹفٹنگ مشینوں کے لیے، 2,000 سے 4,000 گھنٹے کے مختصر وقفے مناسب ہو سکتے ہیں - مسلسل پیداواری شرحوں پر ہر 3 سے 6 ماہ بعد تبدیلی کا ترجمہ۔ مشین میں متبادل ڈسکس کا ذخیرہ رکھنا اور ہفتہ وار چکنا کرنے کے نظام الاوقات میں ڈسک کے معائنے کو شامل کرنا ایمرجنسی کی بجائے ایک منصوبہ بند سرگرمی کو تبدیل کرتا رہتا ہے۔
نتیجہ
ٹیکسٹائل مشینری تقاضوں کے متقاضی امتزاج میں جوڑے کی کارکردگی کا مطالبہ کرتی ہے: فیبرک کوالٹی کے لیے زیرو بیکلاش فیز سنکرونائزیشن، مسلسل پیداوار کے لیے ہائی سائیکل شمار کی پائیداری، تیز رفتار مشینوں میں وائبریشن مزاحمت، اور فائبر آلودگی اور چکنا کرنے والے دھند کے ساتھ ماحولیاتی مطابقت۔ اولڈہم کپلنگ اس امتزاج کو اپنے مثبت ٹینن اور سلاٹ میکانزم کے ذریعے پورا کرتا ہے - جو ٹیکسٹائل کے ماحول میں کسی بھی ایلسٹومیرک عنصر کے بغیر صفر ردعمل فراہم کرتا ہے - اور اس کی خشک چلنے والی پولیمر ڈسک، جو آلودگی اور معتدل درجہ حرارت کی نمائش کو سنبھالتی ہے جبکہ جہتی استحکام کو برقرار رکھتی ہے۔ ٹمپریچر زون کے لیے مناسب ڈسک میٹریل اور مشین کے پروڈکشن سائیکل کے ساتھ منسلک ایک منصوبہ بند متبادل شیڈول کے ساتھ درست طریقے سے بیان کیا گیا ہے، ٹیکسٹائل ڈرائیو سسٹم میں اولڈہم کپلنگ فیبرک کا معیار فراہم کرے گا اور مشین کی سروس لائف کے دوران ڈرائیو سے متعلق غیر منصوبہ بند وقت کو کم کرے گا۔
ہمارے براؤز کریں ٹیکسٹائل اور ہائی سائیکل ایپلی کیشنز کے لیے اولڈہم کپلنگ رینج، یا ہماری انجینئرنگ ٹیم سے رابطہ کریں۔ ٹیکسٹائل مشین کپلنگ نردجیکرن پر درخواست کے لیے مخصوص رہنمائی کے لیے۔


