Salah satu soalan yang paling kerap ditanya semasa pemilihan gandingan Oldham adalah agak mudah: berapa banyak ketidaksejajaran yang sebenarnya boleh ditangani oleh gandingan ini? Jawapannya bergantung pada jenis ketidaksejajaran yang anda maksudkan, saiz gandingan yang anda gunakan, bagaimana anda mentakrifkan "pemegang" — sama ada itu bermaksud bertahan selama satu pusingan atau bertahan selama 10,000 jam — dan sama ada anda bertanya tentang nilai maksimum yang mungkin atau nilai yang mengoptimumkan hayat perkhidmatan. Artikel ini membincangkan semua dimensi ini, menyediakan panduan toleransi praktikal yang disusun mengikut saiz gandingan dan jenis ketidaksejajaran.
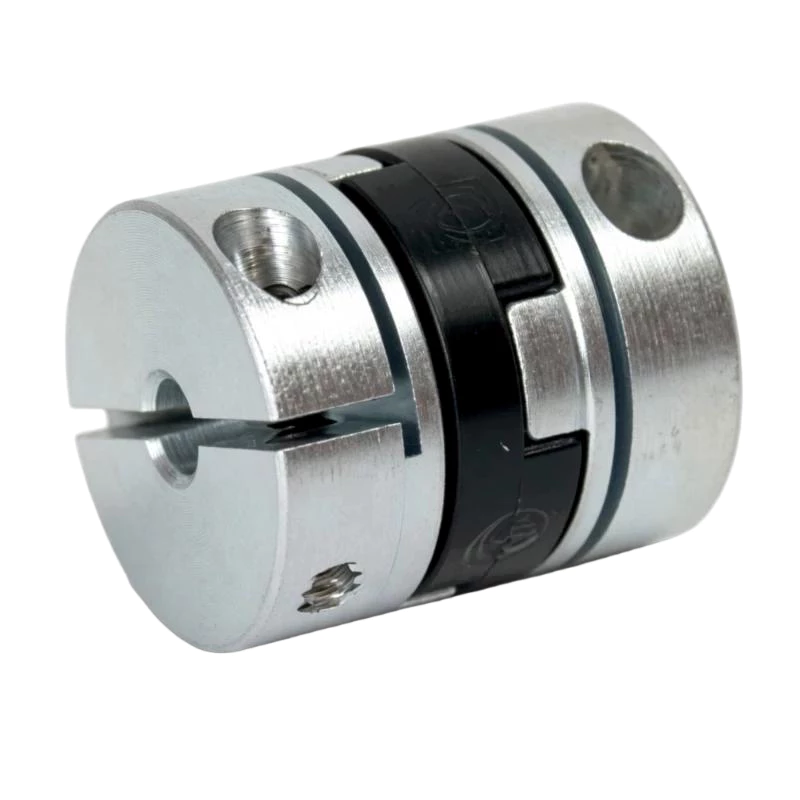
Tiga Jenis Ketidaksejajaran Aci
Sebelum membincangkan nombor, adalah penting untuk mengetahui dengan tepat tiga jenis ketidaksejajaran aci yang mungkin dihadapi oleh gandingan Oldham:
Ofset sisi (selari) ialah keadaan di mana dua garis tengah aci selari antara satu sama lain tetapi teranjak secara jejari — ia menunjukkan arah yang sama tetapi tidak bertepatan. Ini ialah jenis ketidaksejajaran yang direka bentuk untuk ditampung oleh gandingan Oldham, dan ia merupakan bentuk yang paling biasa ditemui dalam sambungan motor-ke-mesin. Ofset sisi diukur sebagai jarak serenjang antara dua paksi aci, dalam milimeter.
Ketidaksejajaran sudut ialah keadaan di mana dua garis tengah aci tidak selari — ia bertemu atau menyimpang, bertemu pada satu titik (atau kelihatan bertemu jika dipanjangkan). Ketidaksejajaran sudut diukur dalam darjah sebagai sudut antara dua paksi aci apabila dilihat dari sisi. Gandingan Oldham mempunyai kapasiti sudut yang sangat terhad dan jenis ketidaksejajaran ini mesti dibetulkan secara mekanikal sebelum pemasangan.
Ketidaksejajaran paksi (hujung-apungan) ialah keadaan di mana satu aci bergerak ke arah atau menjauhi aci yang lain di sepanjang paksi aci. Ini bukanlah salah jajaran dalam erti kata kedudukan tetapi sebaliknya anjakan paksi yang mesti ditampung oleh gandingan tanpa menghantar daya paksi yang ketara kepada galas. Gandingan Oldham mempunyai kapasiti apungan paksi sederhana yang ditentukan oleh jarak antara permukaan cakera dan permukaan dalam hab.
Ofset Lateral: Penilaian Maksimum vs Operasi Disyorkan
Pengilang menentukan dua nilai ofset sisi yang mesti dibezakan dengan teliti:
Yang ofset maksimum yang dinilai merupakan anjakan sisi terbesar di mana gandingan boleh berfungsi tanpa kegagalan mekanikal — tenon tidak jatuh ke dasar dalam slot, cakera tidak bersentuhan dengan permukaan hab, dan slot hab tidak terlebih beban. Beroperasi pada ofset undian maksimum dibenarkan secara teknikal tetapi mengakibatkan kadar haus cakera maksimum, penjanaan haba maksimum dan hayat perkhidmatan minimum.
Yang ofset operasi yang disyorkan ialah ofset di mana gandingan direka bentuk untuk memberikan hayat perkhidmatan yang baik di bawah keadaan kelajuan dan tork yang dinilai. Ini biasanya 40 hingga 60 peratus daripada nilai undian maksimum. Beroperasi pada atau di bawah paras ini memberikan hayat perkhidmatan cakera terpanjang dan meninggalkan margin untuk pertumbuhan haba, pesongan bingkai dan haus galas sepanjang hayat perkhidmatan mesin.
Apabila memilih gandingan, ofset sisi yang dijangkakan bagi aplikasi hendaklah jatuh pada atau di bawah nilai operasi yang disyorkan — bukan nilai undian maksimum. Ini merupakan aspek spesifikasi salah jajaran gandingan Oldham yang paling kerap disalahertikan.
Kapasiti Ofset Lateral mengikut Saiz Gandingan
| Gandingan OD (mm) | Ofset Nilai Maksimum (mm) | Ofset Operasi yang Disyorkan (mm) | Julat Lubang Biasa (mm) |
|---|---|---|---|
| 16–20 | 0.20–0.30 | 0.08–0.15 | 3–8 |
| 25–32 | 0.40–0.60 | 0.15–0.30 | 5–16 |
| 40–50 | 0.60–1.00 | 0.25–0.50 | 10–25 |
| 63–80 | 1.00–1.50 | 0.40–0.75 | 20–40 |
| 100–125 | 1.50–2.50 | 0.60–1.25 | 30–60 |
Nilai adalah julat perwakilan untuk gandingan polimer-cakera Oldham standard. Sentiasa sahkan dengan helaian data pengeluar khusus untuk gandingan yang dinyatakan.
Kesilapan Sudut: Had Keras
Gandingan Oldham dinilai secara konsisten untuk ketidaksejajaran sudut maksimum bagi 0.5 hingga 1.0 darjah merentasi hampir semua saiz dan pengeluar. Ini bukan garis panduan mudah — ia adalah had mekanikal keras yang dikenakan oleh geometri antara muka tenon-dan-slot.
Apabila terdapat ketidaksejajaran sudut, cakera tidak boleh meluncur dengan bersih di dalam slot hab sepanjang pusingan penuh. Pada kedudukan putaran tertentu, satu tepi tenon bersentuhan dengan dinding slot sebelum tepi yang bertentangan, mewujudkan keadaan pengikatan dengan beban titik tertumpu dan bukannya sentuhan muka teragih. Beban titik ini berkali-kali lebih tinggi daripada tegasan sentuhan teragih normal pada tork yang sama, menyebabkan haus cakera yang cepat dan tidak simetri serta menghasilkan beban hentaman sekejap-sekejap yang dihantar ke galas aci.
Implikasi praktikalnya jelas: Ketidaksejajaran sudut mesti dibetulkan secara mekanikal sebelum gandingan Oldham dipasang, tidak ditampung oleh gandingan. Jika plat pelekap motor tidak berserenjang dengan paksi aci pemacu, putar kaki motor sehingga ia berserenjang. Jika geometri rangka pemacu menjadikannya mustahil, gandingan Oldham adalah jenis gandingan yang salah untuk aplikasi tersebut — beralih kepada gandingan belos atau rasuk yang mengendalikan salah jajaran sudut mengikut reka bentuk.
Kapasiti Terapung Paksi
Kapasiti apungan paksi bagi gandingan Oldham ditentukan oleh jurang antara permukaan cakera dan permukaan dalam hab apabila gandingan dipasang pada kedudukan paksi nominalnya. Kebanyakan gandingan Oldham standard menyediakan apungan paksi dalam julat 0.5 hingga 2.0 mm bergantung pada saiz gandingan.
Pelampung paksi ini membolehkan pengembangan haba aci semasa pemanasan, pergerakan paksi kecil dalam galas motor di bawah beban dan ralat kedudukan paksi kecil semasa pemasangan. Ia tidak membenarkan anjakan paksi yang berterusan — jika satu aci bergerak secara paksi lebih daripada apungan yang tersedia, cakera akan bersentuhan dengan permukaan hab dan mula menghantar daya paksi ke galas aci tersebut.
Untuk aplikasi dengan pertumbuhan paksi terma yang ketara — aci panjang dengan perbezaan suhu yang besar, atau aci dalam persekitaran proses suhu tinggi — gandingan belos memberikan pematuhan paksi yang lebih baik. Bagi kebanyakan aplikasi motor servo dan motor stepper yang gerakan paksinya kecil, kapasiti apungan gandingan Oldham adalah lebih daripada mencukupi.
Cara Mengukur Ofset Lateral dengan Tepat
Pengukuran ofset lateral yang tepat memerlukan penunjuk dail dan permukaan rujukan yang bersih pada setiap aci. Prosedurnya:
Kaedah 1 — Pengukuran larian langsung: Pasang penunjuk dail pada tapak magnet yang diapit pada perumah galas aci pacuan. Letakkan hujung penunjuk pada permukaan aci motor. Putar aci motor 360 darjah sambil memastikan aci pacuan tidak bergerak. Catatkan jumlah bacaan penunjuk (TIR). Ofset sisi bersamaan separuh daripada TIR (TIR = 2 × ofset, kerana penunjuk menyapu kedua-dua belah bulatan eksentrisiti).
Kaedah 2 — Tolok tepi lurus dan tolok perasa (pemeriksaan pantas): Pegang tepi lurus yang tepat pada diameter luar hab aci motor dan panjangkannya ke arah aci pacu. Gunakan tolok perasa untuk mengukur jurang antara tepi lurus dan aci pacu pada jarak yang ditetapkan. Kirakan ofset daripada ukuran jurang dan jarak pengukuran. Kaedah ini kurang tepat berbanding kaedah penunjuk dail tetapi tidak memerlukan alat khas dan menyediakan pemeriksaan pantas semasa pemasangan.
Sentiasa ukur salah jajaran selepas mesin mencapai suhu operasi dan beban penuh, bukan hanya semasa permulaan sejuk. Pertumbuhan haba dalam motor, kotak gear dan rangka mesin semasa pemanasan boleh mengubah ofset sisi sebanyak 0.1 hingga 0.3 mm dalam pemasangan perindustrian biasa.
Ketidaksejajaran Gabungan: Apabila Kedua-duanya Terdapat di Lateral dan Angular
Dalam pemasangan sebenar, ketidaksejajaran sisi dan sudut sering muncul serentak. Gandingan Oldham mengendalikan keadaan gabungan ini dengan kurang baik berbanding ofset sisi tulen kerana komponen sudut menambah tegasan lenturan pada cakera yang tidak wujud di bawah ofset sisi tulen.
Apabila kedua-dua jenis ini wujud, komponen sudut harus dikurangkan kepada di bawah 0.3 darjah sebelum bergantung pada kapasiti ofset sisi gandingan. Kapasiti salah jajaran gabungan adalah lebih kurang:
Faktor penarafan gabungan = (ofset sisi / lateral undian maksimum) + (ofset sudut / sudut undian maksimum) ≤ 1.0
Jika jumlah dua pecahan ini melebihi 1.0, gandingan diminta untuk mengendalikan lebih banyak salah jajaran gabungan daripada yang dibenarkan oleh reka bentuknya. Kurangkan satu atau kedua-dua komponen melalui pembetulan mekanikal atau pilih gandingan dengan penarafan yang lebih tinggi untuk kedua-dua parameter.
Kesan Ketidaksejajaran pada Kadar Haus Cakera
| Ofset Operasi (% daripada Nilai Maksimum) | Kadar Haus Cakera Relatif | Jangkaan Jangkaan Jangkaan (Relatif) |
|---|---|---|
| 20% daripada penarafan maksimum | 1× (garis dasar) | Sangat panjang |
| 40% daripada penarafan maksimum | ~4× | Panjang |
| 60% daripada penarafan maksimum | ~9× | Sederhana |
| 80% daripada penarafan maksimum | ~16× | Pendek |
| 100% daripada penarafan maksimum | ~25× | Sangat pendek |
Kadar haus diskalakan secara anggaran dengan kuasa dua pecahan salah jajaran, kerana haus cakera adalah berkadar terus dengan halaju gelongsor kuasa dua (halaju = ofset × halaju sudut). Hubungan tak linear ini adalah sebab mengapa penambahbaikan yang sederhana dalam penjajaran aci menghasilkan peningkatan yang tidak seimbang dalam jangka hayat cakera.
Kesimpulan
Gandingan Oldham mengendalikan ofset aci sisi dengan lebih baik berbanding jenis gandingan sifar-balas biasa yang lain — tetapi ia mengendalikannya dengan terbaik apabila beroperasi jauh di bawah maksimum yang dinilai, bukan pada had. Ketidaksejajaran sudut adalah kekangan keras yang mesti dibetulkan secara mekanikal, bukan ditampung oleh gandingan. Apungan paksi adalah sederhana tetapi mencukupi untuk kebanyakan aplikasi kawalan servo dan gerakan. Menggunakan ofset operasi yang disyorkan dan bukannya ofset nilai maksimum sebagai kriteria pemilihan, mengukur ofset sebenar di bawah keadaan operasi dan bukannya pada pemasangan sejuk, dan membetulkan sebarang ketidaksejajaran sudut sebelum pemasangan gandingan — ketiga-tiga amalan ini bersama-sama menghasilkan pemasangan yang memberikan hayat perkhidmatan penuh yang direka bentuk untuk gandingan dan melindungi galas aci daripada beban yang disebabkan oleh gandingan sepanjang hayat operasi mesin.
Layari kami julat gandingan Oldham penuh dengan spesifikasi penyelarasan yang terperinci, atau hubungi pasukan kejuruteraan kami untuk bantuan dengan pengukuran salah jajaran dan pemilihan gandingan.


