Katalog gandingan Oldham membentangkan matriks nombor yang padat — diameter luar, lubang, penarafan tork, kapasiti salah jajaran, nilai inersia dan had laju — yang mungkin sukar dinavigasi tanpa pemahaman yang jelas tentang maksud setiap parameter dan bagaimana nombor tersebut berkaitan antara satu sama lain. Gandingan yang terlalu kecil untuk aplikasinya gagal lebih awal; gandingan yang terlalu besar menambah inersia dan kos yang tidak perlu. Membaca carta saiz dengan betul adalah asas keseluruhan proses pemilihan.
Artikel ini menerangkan setiap dimensi dan parameter yang terdapat dalam carta saiz gandingan Oldham standard, menerangkan bagaimana ia saling berkaitan dan menerangkan contoh pemilihan praktikal dari awal hingga akhir.
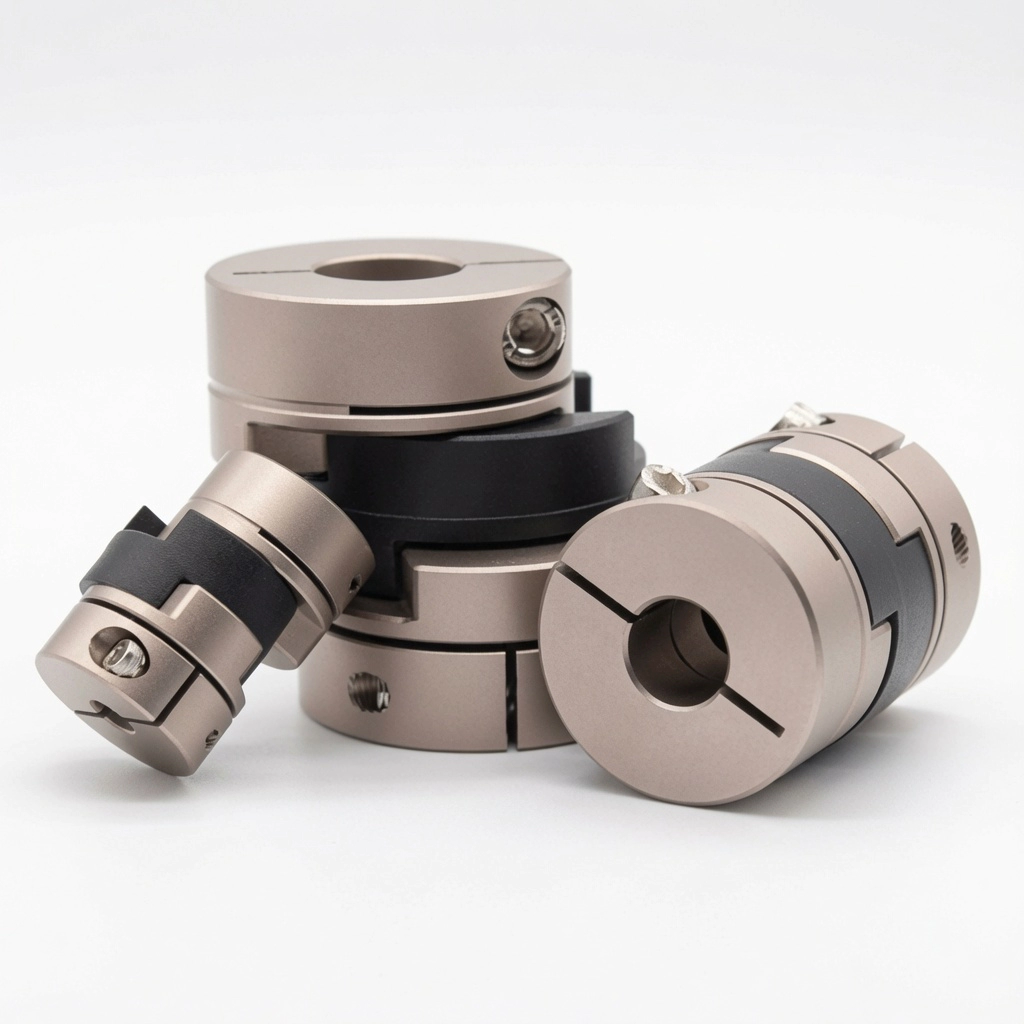
Dimensi Utama pada Lukisan Gandingan Oldham
OD — Diameter Luar: Diameter luar maksimum pemasangan gandingan, diukur merentasi badan hab. Ini adalah dimensi yang menentukan sama ada gandingan muat dalam ruang jejari yang tersedia di sekeliling aci. Dalam pemasangan yang ketat — di dalam perumah mesin, antara komponen bersebelahan atau berhampiran bahu aci — sahkan bahawa OD ditambah margin pelepasan muat dalam sampul yang tersedia sebelum meneruskan pemilihan.
L — Panjang Keseluruhan: Panjang paksi keseluruhan gandingan yang dipasang dari muka hab ke muka hab dengan cakera di tempatnya pada kedudukan paksi nominalnya. Dimensi ini menentukan ruang paksi yang diperlukan antara motor dan mesin yang dipacu. Pastikan ruang yang mencukupi wujud untuk panjang gandingan ditambah sebarang apungan hujung yang berlaku apabila aci motor memanjang semasa pertumbuhan haba.
Kiri — Panjang Hab: Panjang paksi setiap hab, yang menentukan sejauh mana hab melibatkan aci. Hab yang lebih panjang menyediakan kawasan pengapit yang lebih besar dan tork gelinciran yang biasanya lebih tinggi untuk hab OD yang sama. LH juga menentukan panjang penglibatan aci minimum — aci mesti menonjol cukup jauh ke dalam hab untuk pengikat hab mencengkam dalam zon pengapit yang direka bentuk.
D — Diameter Lubang: Diameter dalam lubang hab, yang mesti sepadan dengan diameter aci. Kebanyakan carta saiz menyenaraikan julat lubang yang tersedia untuk setiap saiz gandingan — lubang minimum dan maksimum yang boleh dimesin ke dalam badan hab standard tanpa menjejaskan ketebalan dinding hab atau kapasiti pengapit. Jika kedua-dua aci mempunyai diameter yang sama, satu saiz lubang terpakai untuk kedua-dua hab. Jika aci berbeza diameter (biasa dalam sambungan motor-ke-skru bola), nyatakan lubang pemacu dan lubang pemacu secara berasingan.
Cakera OD / Ketebalan Cakera: Sesetengah helaian data merangkumi dimensi cakera tengah secara berasingan. Diameter luar cakera menentukan panjang slot maksimum dalam hab dan oleh itu, ofset sisi maksimum yang boleh ditampung oleh gandingan. Ketebalan cakera mengawal apungan paksi yang tersedia di antara permukaan hab.
Parameter Prestasi dalam Carta Saiz
Tork Dinilai (T_N): Tork berterusan yang boleh dihantar oleh gandingan pada keadaan salah jajaran rujukan dan kelajuan rujukan. Ini adalah parameter prestasi utama dan titik permulaan untuk pemilihan saiz berasaskan tork. Penting: ini adalah penarafan berterusan, bukan penarafan puncak. Kapasiti tork puncak biasanya 2 hingga 3 kali ganda penarafan berterusan untuk beban jangka pendek.
Ofset Lateral Maks (ΔKr): Anjakan sisi maksimum yang dibenarkan antara dua paksi aci. Seperti yang dibincangkan di seluruh laman web ini, ini adalah nilai maksimum yang mungkin — untuk jangka hayat yang panjang, beroperasi pada 50 peratus atau kurang daripada nilai ini. Simbol ΔKr muncul dalam katalog Eropah dan sejajar ISO; katalog Amerika Utara mungkin menggunakan istilah seperti "ketidaksejajaran selari" atau hanya "ofset sisi".
Kesilapan Sudut Maks (ΔKw): Sisihan sudut maksimum antara garis tengah aci, dalam darjah. Bagi gandingan Oldham, nilai ini biasanya 0.5 hingga 1.0 darjah untuk semua saiz — ia tidak meningkat dengan ketara dengan saiz gandingan sepertimana kapasiti ofset lateral meningkat.
Anjakan Paksi Maks (ΔKa): Pergerakan paksi maksimum yang boleh dibuat oleh satu aci relatif kepada aci yang lain tanpa cakera bersentuhan dengan permukaan hab. Biasanya 0.5 hingga 2.0 mm bergantung pada saiz gandingan.
Kelajuan Maksimum (n_maks): Kelajuan putaran maksimum pada keadaan salah jajaran rujukan dan suhu ambien. Seperti yang dibincangkan dalam artikel kelajuan, nilai ini berkurangan apabila salah jajaran operasi meningkat — rujuk carta gabungan kelajuan dan salah jajaran apabila beroperasi melebihi 50 peratus daripada kedua-dua penarafan kelajuan dan salah jajaran secara serentak.
Momen Inersia Jisim (J): Inersia putaran pemasangan gandingan lengkap (kedua-dua hab dan cakera), dalam g·cm² atau kg·m². Ini mesti dimasukkan dalam pengiraan inersia pantulan keseluruhan untuk saiz pemacu servo. Nilai dalam katalog adalah untuk bahan hab standard dan bahan cakera pada lubang nominal — inersia sebenar berubah sedikit dengan saiz lubang (penyingkiran bahan hab mengurangkan inersia) dan bahan hab (aluminium vs keluli tahan karat).
Kekakuan Kilasan (C_T): Kekakuan sudut gandingan di bawah beban kilasan, dalam N·m/darjah atau N·m/rad. Kekakuan kilasan yang lebih tinggi bermakna kurang pesongan sudut bagi setiap unit tork. Untuk aplikasi servo, kekakuan kilasan mempengaruhi frekuensi resonan sistem pemacu — kekakuan yang lebih tinggi meningkatkan resonans, membolehkan lebar jalur servo yang lebih tinggi.
Carta Saiz Perwakilan
| OD (mm) | Panjang L (mm) | Julat Lubang (mm) | Tork Dinilai (N·m) | Ofset Maks (mm) | Kelajuan Maksimum (RPM) | Inersia (g·cm²) |
|---|---|---|---|---|---|---|
| 16 | 28 | 3–6 | 0.5 | 0.20 | 8,000 | 0.12 |
| 20 | 34 | 4–8 | 1.5 | 0.30 | 7,000 | 0.35 |
| 25 | 40 | 5–12 | 3.0 | 0.40 | 6,000 | 0.85 |
| 32 | 52 | 6–16 | 7.0 | 0.50 | 5,000 | 2.8 |
| 40 | 62 | 8–20 | 15.0 | 0.70 | 4,000 | 8.5 |
| 50 | 76 | 10–25 | 30.0 | 0.90 | 3,500 | 22.0 |
| 63 | 95 | 14–32 | 60.0 | 1.20 | 2,800 | 68.0 |
| 80 | 118 | 18–40 | 120.0 | 1.50 | 2,200 | 195.0 |
Nilai yang ditunjukkan mewakili gandingan Oldham hab aluminium, cakera asetal standard pada ofset sisi 0.2 mm dan ambien 25°C. Sentiasa sahkan dengan helaian data pengeluar tertentu untuk gandingan yang dipilih.
Contoh Pemilihan yang Diusahakan
Permohonan: Motor servo yang memacu skru bola pada paksi penghala CNC. Tork terkadar motor 4.0 N·m, tork puncak 12.0 N·m. Aci motor 10 mm, aci skru bola 12 mm. Kelajuan operasi 2,500 RPM. Ofset sisi yang diukur 0.25 mm. Ketidaksejajaran sudut dibetulkan kepada di bawah 0.3 darjah. Persekitaran dalaman standard, ambien 25°C.
Langkah 1 — Tork reka bentuk: Tork puncak 12.0 N·m × faktor servis 2.0 (servo dengan pembalikan) = tork reka bentuk 24.0 N·m.
Langkah 2 — Saiz lubang: Perlukan lubang pemacu 10 mm dan lubang pemacu 12 mm. Semak carta saiz untuk gandingan yang menawarkan julat lubang ini.
Langkah 3 — Pemeriksaan tork: Saiz OD 40 mm dinilai pada 15.0 N·m berterusan. Tork reka bentuk ialah 24.0 N·m — ini melebihi penilaian 40 mm. Beralih kepada OD 50 mm, dinilai pada 30.0 N·m berterusan. Tork reka bentuk 24.0 N·m termasuk dalam penilaian ini. Saiz 50 mm menyokong lubang sehingga 25 mm — kedua-dua 10 mm dan 12 mm berada dalam julat. Teruskan dengan OD 50 mm.
Langkah 4 — Pemeriksaan kelajuan: Kadar 50 mm pada 3,500 RPM pada ofset 0.2 mm. Beroperasi pada 2,500 RPM dengan ofset 0.25 mm. Ofset adalah sedikit di atas keadaan rujukan, jadi had laju berkesan adalah sedikit lebih rendah — kira-kira 3,200 RPM pada 0.25 mm. Kelajuan operasi 2,500 RPM adalah jauh dalam lingkungan ini. Boleh diterima.
Langkah 5 — Pemeriksaan salah jajaran: 50 mm dinilai untuk ofset maksimum 0.90 mm. Beroperasi pada 0.25 mm = 28 peratus daripada maksimum. Ini sangat baik — jauh di bawah had operasi 50 peratus yang disyorkan. Jangka hayat cakera yang panjang.
Langkah 6 — Pemeriksaan inersia: Inersia gandingan 50 mm ialah 22.0 g·cm². Inersia rotor motor (tipikal untuk motor servo 4 N·m) adalah lebih kurang 180 g·cm². Inersia gandingan ialah 12.2 peratus daripada inersia rotor — sedikit melebihi garis panduan 10 peratus tetapi boleh diterima untuk paksi CNC jalur lebar standard. Jika penalaan servo terbukti sukar, pertimbangkan gandingan 40 mm dengan bahan cakera berkadar lebih tinggi untuk mengurangkan inersia.
Keputusan: Gandingan OD Oldham 50 mm, hab pengapit, lubang pemacu 10 mm, lubang pemacu 12 mm, cakera asetal standard, hab aluminium. Semua parameter dalam spesifikasi dengan margin yang selesa.
Kesimpulan
Membaca carta saiz gandingan Oldham dengan betul bermaksud melibatkan setiap parameter, bukan hanya penarafan lubang dan tork. OD dan panjang menentukan kesesuaian fizikal. Julat lubang menentukan keserasian aci. Tork yang dinilai digabungkan dengan faktor servis menentukan saiz minimum yang boleh diterima. Penarafan kelajuan, kapasiti salah jajaran dan inersia mengesahkan bahawa saiz yang dipilih memenuhi keperluan operasi aplikasi. Mengusahakan setiap parameter secara sistematik — seperti yang ditunjukkan dalam contoh pemilihan — menghasilkan spesifikasi yang memberikan prestasi hayat perkhidmatan yang andal dan panjang. Melangkau sebarang parameter berisiko memilih gandingan yang betul secara fizikal tetapi tidak sepadan secara operasi.
Layari kami katalog gandingan Oldham penuh dengan helaian data lengkap, atau hubungi pasukan kejuruteraan kami untuk bantuan pemilihan bagi aplikasi khusus anda.


